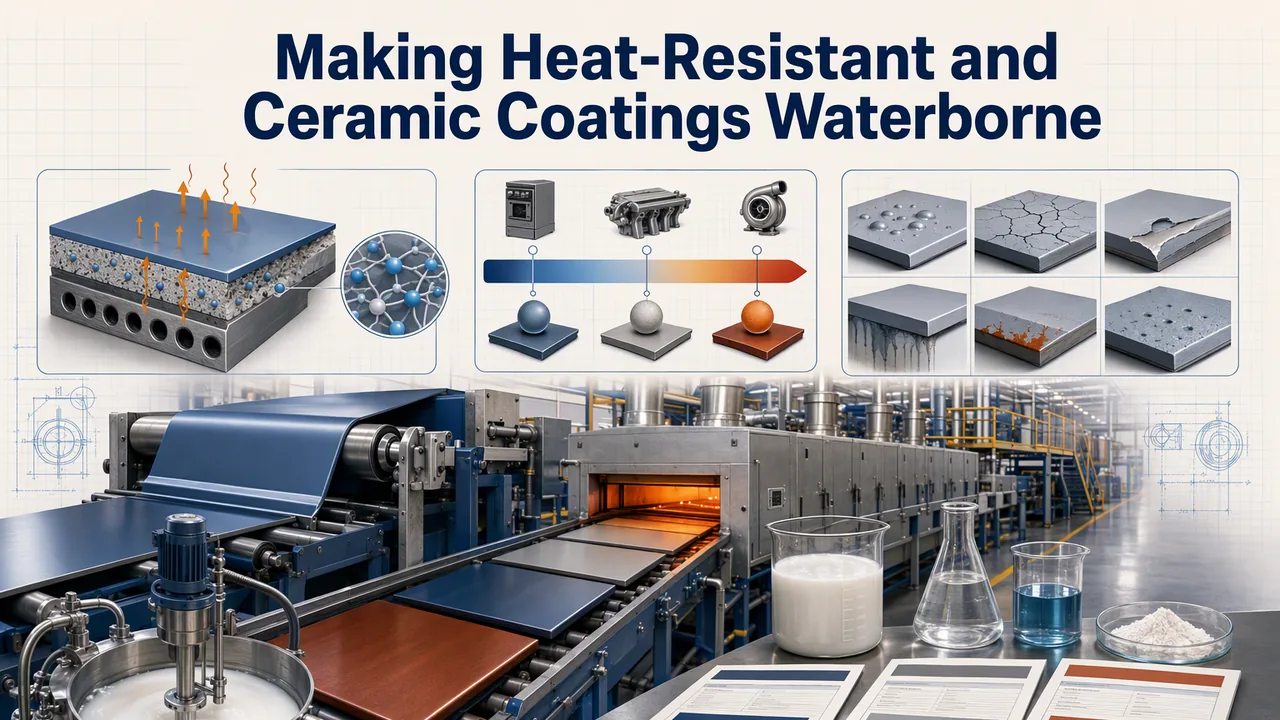
İlk dönüştürmem istenen hat, solvent bazlı etil silikat astar kullanıyordu. Bir çelik presleme atölyesindeydi: raf başına kırk parça, tek daldırma ve öğleden sonranın çoğunu etanolü kabinden dışarı iterek geçiren bir fırın. Ertesi bahar izin yenilemeleri binaya bir VOC tavanı getirdi. Soru, bu tür soruların her zamanki haliyle geldi: aynı ısı direnci suyla da sağlanabilir mi?
On iki ay ve yeniden kurulan üç hat sonrasında şunu söyleyebilirim: bu bir inceltici değişimi değil. Isıya dayanıklı ya da seramik bir kaplamada bağlayıcı geçici bir yapıdır. İlk pişirmeyi atlatan şey, geride bıraktığı inorganik ağdır. Dönüşüm sırasında değişen hemen her şey, bu ağın suyunu ne kadar yavaş dışarı attığıyla ilgilidir.
Bağlayıcı İlk Pişirmede Ne Yapar
Solvent bazlı inorganik sistemler ortam sıcaklığındaki hidrolizle çalışır. Alkoksi grupları havadaki nemle buluşup silanole dönüşür. Ardından Si-O-Si bağları kurup etanol açığa çıkarırlar; sizin yıkayıcınızın imza attığı kısım işte bu etanoldür. Parça üzerinde kalan ise silika ve pigment yüklemesinin getirdiği metal oksitlerdir. Doğru kürlenmiş bir etil silikat astarın 400 °C'de rahat olmasının, epoksinin ise olamamasının nedeni budur.
Su bazlı ısıya dayanıklı yol, aynı oksit iskeletini farklı bir taşıyıcıyla sunar. Alkali ile stabilize edilmiş bir silikat dispersiyonudur ve su çıkıp pH aşağıya doğru gevşedikçe yoğuşur. Bizimki YT-6033, yani inorganik silikat reçine, %32 ± 1 katı madde, pH 9–11, 20 °C'de özgül ağırlık 1.208, serviste yaklaşık 1200 °C için derecelendirilmiş.
Fark kurutmada ve fark çok büyük. Suyun bir filmden çıkması etanole göre daha fazla enerji ister. Bir kısmı da yüzeyden değil, alt tabaka ile arayüzden çıkar; bu yüzden flash-off penceresi uzar. Atölye nemi, daha önce hiç olmadığı kadar önem kazanır. Laboratuvarımızda dönüştürülen hatları, inorganik kimyanın yaptığı herhangi bir şeyden çok bu tek gerçek yüzünden kaybettik.
Su Bazlı Bir Ürün Sınıfını Hat Hızına Göre Değil, Servis Sıcaklığına Göre Seçin
Formülü üç eşik belirler. Hat hızı yalnızca bu eşiklerin nerede durduğu konusunda itiraz eder.
Sürekli yaklaşık 120–150 °C'nin altında inorganik kimya hiç almayın. Konvansiyonel bir su bazlı poliüretan ya da akrilik işi görür ve kilosu daha ucuza gelir. Bu pencerenin üstünde bir PU filmi fırında bozulmaz. Sevkiyat paletinde ilk sıcak yazda bozulur; bunu öğrenmenin daha kötü bir yolu yok. Bu banttaki mobilya ve doğrama işleri için kaplama sınıflarımızı ve numaralarını şurada tutuyoruz: ahşap kaplama sayfaları.
Seramik, cam ve vitrifiye yüzeyler işin ilginç orta kısmı. Bu kaplamalar serviste hiçbir zaman 200 °C görmez, ama sadece sertlik için 200 °C'de pişirildiler. Tek bileşenli, havada kuruyan inorganik silikonun yerini bulduğu nokta tam burası. YT-6505 pH 7–10 aralığında 18 ± 1% katı maddeyle çalışır ve 5H kurşun kalem sertliğine ulaşır. YT-6508 aynı pH aralığında 20 ± 1% katı maddeyle çalışır, 4H–6H verir; esneyen veya ısıl döngüye giren parçalarda belirgin şekilde daha fazla tokluk sunar. Her ikisi de ayrı bir astar olmadan metal, cam, seramik, plastik ve ahşaba bağlanır; iki veri seti de YT-6505 ve YT-6508 TDS teknik föylerinde yer alıyor.
Kabaca 600 °C'nin üzerinde ve bir filmin ısıyla birlikte su ile solvent direncini de koruması gereken her yerde, üç sınıf arasında parçayı koruyan bütünlüklü bir film bırakan tek ürün YT-6033 oluyor.
Bu dönüşümün ne kazandırdığını dürüstçe söyleyelim, çünkü kazanç ısı değeri değil. Seramik tarafında kazandırdığı şey fırın. Sertliğine havada ulaşan bir kaplama plastik çerçeveyi çarpıtmaz, hattın sonunda darboğaz olarak beklemez ve gaz yakmaz. Kazandırmadığı şey ise soğuk bir sabahtaki hız. YT-6508 fırın olmadan sertleşir, evet, ama oda sıcaklığında çapraz bağlanma yavaş yavaş sürer. Yani 4H–6H değeri, sizin kendi kür profilinizin ne verdiyse onu ifade eder. Müşteriye söylemeden önce kendi panelinizde ölçün; çok erken paketlenen parçanın kartonunun izini taşıyarak geri dönmesini bekleyin. endüstriyel kaplamalarda VOC azaltımı için ortaya koyduğumuz maliyet hesabı inorganik bağlayıcılarda da geçerlidir; burada tasarrufu birleştirici değil fırın sağlar.
Dönüştürülmüş Bir Hattın İlk Ayında Altı Farklı Şekilde Arızalanması
Hata ayıkladığımız her dönüşüm bu listenin bir alt kümesiyle karşılaştı. Belirtiler kaplama hatası gibi görünüyor. Aslında bunlar su yönetimi hataları.
| Hattaki belirti | Bunun size söylediği | İlk hamle |
|---|---|---|
| İlk kurumadan hemen sonra sütlü pus veya beyazlanma | Tesisteki neme göre flash-off çok kısa kaldığı için su deri altında kapanmış | Parçaya ısıyla karşılaşmadan önce 5–10 dakika açık flash verin, sonra fırını yeniden zamanlayın. Pusu kovalamak için set değerini yükseltmeyin |
| Kaynak dikişleri boyunca ve iç köşe yarıçaplarında iğne delikleri | Yüzey tuttuktan sonra sıkışan su, sinterlenmiş veya profilli çelik parçadan dışarı çıkar | Daha uzun flash ile daha ince ilk kat. Daldırma raflarında fırın kapağı açılmadan önce süzün ve vurun |
| Ham cam üzerinde yapışma mükemmel, sırlı karoda ise yok oluyor | İnorganik filmler yüzeydeki hidroksil gruplarına tutunur. Sır veya deterjan kalıntısında ise tutunacak neredeyse hiç hidroksil kalmaz | Sırı zımparalayın ya da alevle ıslatın, ardından çapraz kesim testini partiden önce ISO 2409'a göre yapın; sonrasında değil |
| İlk ısıtmada tebeşirlenme ve tozuma | Organik olarak modifiye edilmiş bir tür, servis sınırının ötesine zorlanmış ya da inorganik film çok fazla organik pigment taşıyor | Servis sıcaklığını tür tablosuyla yeniden karşılaştırın. Ardından bağlayıcıyı suçlamak yerine pigment yüklemesini yeniden dengeleyin |
| Püskürtmeden sonraki bir saat içinde çıplak çelikte ani pas | Boyasız metal yüzeyde pH 9–11 silikat artı su | Ani pas önleyici dozlayın ve parçayı hazırlıktan sonraki 30 dakika içinde astara alın |
| Varil veya IBC içinde viskozite jelleşmeye doğru tırmanıyor | Açık kapak veya sıcak depolama nedeniyle tampon amin kaybı. pH kayması dispersiyonu aşağı çekiyor | Kapalı dozaj, kapaklar kapalı ve stok 5–30 °C arasında tutulmalı; bu, şu ürünün depolama aralığıdır: YT-6033 TDS |
Dönüştürülmüş Panelin Onay Süreci
Altı kontrol. Bunları temiz çelik çekim üzerinde değil, müşterinin kendi altlığı üzerinde yapıyoruz; tartışma genelde tam orada bitiyor.
- ASTM D3363'e göre kalem sertliği. Hattın gerçekte sunabildiği kürlenme penceresinin her iki ucunda da okuyun.
- Gerçek yüzeyde ISO 2409'a göre çapraz kesim adezyonu. Temizlenmiş ve yaşlandırılmış durumu ayrı ayrı test edin.
- Parçaya nokta kaynağıyla tutturulmuş termokuplla fırın çevrimi; set değerine güvenmek yok. Hedefe rampalayın, bir saat tutun, soğutun, ardından 200, 400 ve 600 °C'de fotoğraflayın.
- 40 °C ve %90 bağıl nemde 240 saat sıcak-nem. Su bazlı dönüşümlerin geç aşamada patladığı yer burasıdır ve çoğu atölyenin atladığı test de budur.
- Sıcak-nem öncesi ve sonrası 60°'de parlaklık. Basılı olarak iddia edeceğiniz her kir tutmazlık için sırlı zemin üzerinde karbon kalem silme testi de ekleyin.
- Bir konteyner için imza atmadan önce üç donma-çözünme çevrimi. Silikat dispersiyonları dona dayanıklı değildir ve YT-6033 de onlardan biridir.
Tek bir dönüşüm için altı-sekiz hafta gerçekçi bir onay bütçesidir. Hatalar bilinmeye değer bir düzen içinde geliyor. Dönüşümüne yardım ettiğimiz son beş hatta ilk ret, sırlı yüzeye adezyondan ya da sıcak-nemden çıktı. Isı direnci hiçbirine sebep olmadı.
Bir Bakışta Ürün Grubu
Üç grup, üç ayrı iş. Parametre sütunları yayımlanmış değerlerdir. Son sütun ise bunları gerçekte ne için kullandıklarını gördüğümüzdür.
| Grad | Kimyasal yapı | Katı madde | pH | Sertlik / ısı | Kullanım yeri |
|---|---|---|---|---|---|
| YT-6033 | İnorganik silikat reçinesi | 32 ± 1% | 9–11 | Servis sıcaklığı yaklaşık 1200 °C | Sıcak parçalar üzerine endüstriyel boyalar, sert zeminlerde zemin kaplamaları, hava koşullarına ve ısıya dayanması gereken sanat ve ahşap üst kat boyaları |
| YT-6505 | Modifiye inorganik silikon, 1K hava kurumalı | 18 ± 1% | 7–10 | 5H kurşun kalem | Satışı çizilme ve leke direncinin belirlediği sanitariware, seramik ve cam yüzeyler, terrazzo ve sertleştirilmiş zeminler |
| YT-6508 | Modifiye inorganik silikon, 1K hava kurumalı | 20 ± 1% | 7–10 | 4H–6H, daha dayanıklı film | Seramik ve cam üzerine kaplama ve yapıştırma, tünel panelleri, esneyen veya sıcaklık döngüsüne giren parçalar |
Sıkıcı kısmı başka bir şey olmasa da üstlenin. Dönüşümü başlatan baskı hâlâ yerinde ve EPA VOC kılavuzu iş gerekçenizi yazdığınız günden bu yana yumuşamadı. Solvent hattınız parlaklık ve yapışma hedeflerini zaten tutturuyorsa, su bazlı inorganik kaplama ilk denemede bu değerleri geçmez. Sekiz hafta harcayıp öğrenmeden önce iznin gerçek neden olup olmadığına karar verin. Öyleyse, elinizdeki en zorlu iki paneli seçin ve fırın profilinizle birlikte gönderin. Su bazlı değerleri aynı altlık üzerinde solventli değerlerin yanına koyarız.
Dönüşüm Denemesinden Sorular
Su bazlı inorganik kaplama, yerini aldığı etil silikatla aynı sıcaklığa dayanır mı?
Sıcaklıkta evet. İkisi de sonunda oksit ağına dönüşür ve YT-6033 yaklaşık 1200 °C'ye kadar dayanımlıdır. Solvent bidonu iki dar avantajını korur: soğuk çelik üzerinde uçma ve sırlı ya da neredeyse hiç hazırlanmamış yüzeyde ilk tutunma. İkisi de ısı argümanı değil. İkisi de hazırlık süresiyle çözülür.
Fırına hâlâ ihtiyacım var mı?
İki hava kurumalı tipte hayır, iş gerekçesinin tamamı genelde burada yatar. Silikat için suyun kendiliğinden uçmasını beklemek yerine dışarı sürülmesi gerekir. Ilık bir uçurma, uzun ortam beklemesinden daha fazlasını yapar. Ne kadar fazlasını hat denemesi söyler; bir e-postada tahmin yürütmektense sizin paneliniz üzerinde çalıştırmayı tercih ederiz.
Mevcut püskürtme ekipmanımdan geçer mi?
Çoğunlukla geçer, ama tek ve kesin bir uyarıyla. pH 9–11 silikat, alüminyum ıslak hattı aşındırır ve karbon çeliğe de pek dost değildir. Paslanmaz veya plastik kaplı pompalar ve akışkan hatları bir yükseltme değil, başlangıç noktasıdır. Vardiya bitmeden suyla yıkayın. YT-6505 ve YT-6508 Dispersiyonlar 18–20% katı içerikte çalışır; bu nedenle uç ölçüleri genellikle solvent tabancasından sorunsuzca aktarılır.
Substratı, hatalı paneli ve fırın eğrisini gönderin. Aynı altı kontrolü yapıp sonuçları mevcut hattınızın yanına koyalım: uygulama laboratuvarımıza danışın.