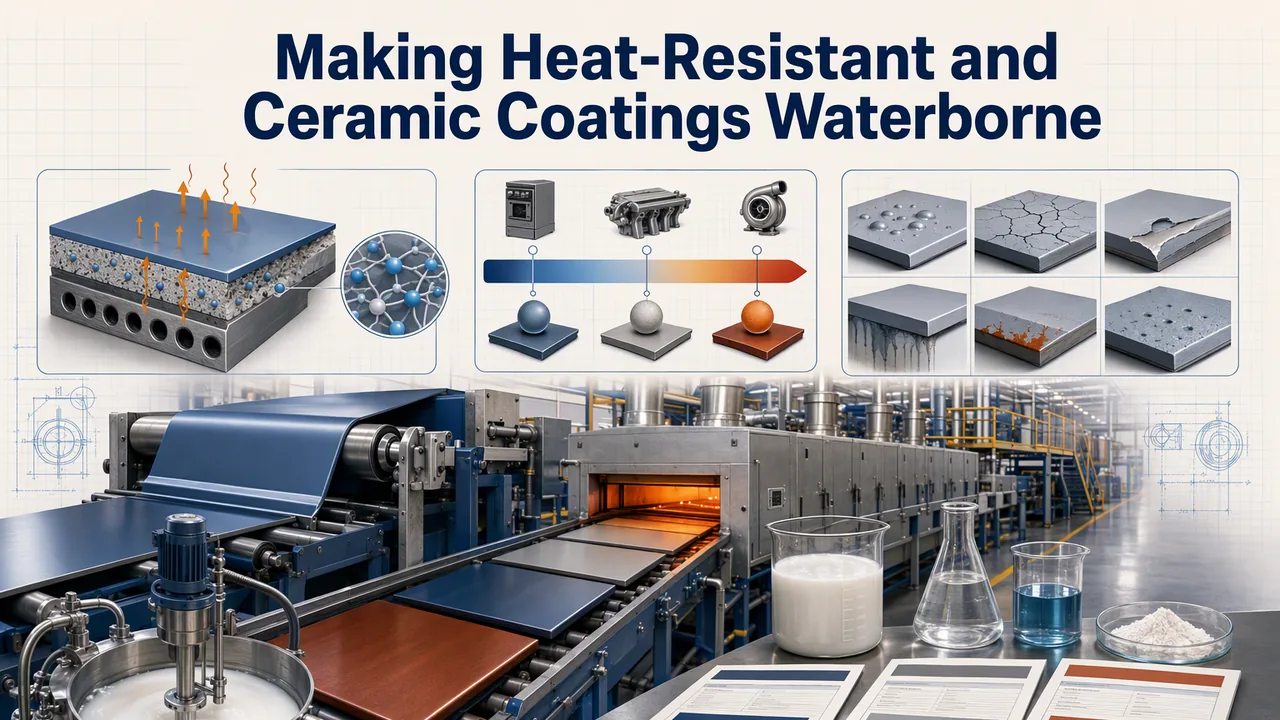
Первая линия, которую мне поручили перевести, работала на этилсиликатном грунте на растворителе. Цех штамповки: сорок деталей на раме, одно погружение и печь, которая почти весь день выгоняла этанол из камеры. Весной при продлении разрешения на выбросы на здание повесили потолок по ЛОС. Вопрос пришёл в обычной для таких вопросов форме: та же термостойкость, но на воде — реально?
Двенадцать месяцев и три перестроенные линии спустя скажу так: это не замена разбавителя. В термостойком или керамическом покрытии связующее — временная конструкция. После первого обжига остаётся неорганическая сетка, которую оно оставляет. Почти всё, что меняется при конверсии, сводится к тому, насколько медленно эта сетка отдаёт свою воду.
Что делает связующее при первом обжиге
Неорганические системы на растворителе работают за счёт гидролиза при комнатной температуре. Алкоксигруппы встречаются с влагой воздуха и превращаются в силанолы. Те связываются в Si-O-Si и выделяют этанол — именно эту фракцию и подписывает ваша скрубберная. На детали остаётся кремнезём плюс те оксиды металлов, которые принесла пигментная часть. Поэтому правильно отверждённый этилсиликатный грунт спокойно держит 400 °C, а эпоксид — нет.
Водно-разбавляемый термостойкий маршрут несёт тот же оксидный каркас в другом носителе. Это щёлочно-стабилизированная силикатная дисперсия, и она конденсируется по мере ухода воды и снижения pH. У нас это YT-6033, неорганическая силикатная смола с сухим остатком 32 ± 1%, pH 9–11, удельным весом 1,208 при 20 °C, рассчитанная примерно на 1200 °C в эксплуатации.
Отличается сушка, и отличаетс�� сильно. Воде нужно больше энергии, чтобы уйти из плёнки, чем этанолу. Часть её уходит не через поверхность, а через границу с подложкой, поэтому окно испарения растягивается. Влажность в цехе начинает играть роль, которой раньше не было. В нашей лаборатории больше перестроенных линий потеряли именно из-за этого, чем из-за чего-либо, что делает неорганическая химия.
Выбор водно-разбавляемого класса по рабочей температуре, а не по скорости линии
Формулу решают три порога. Скорость линии лишь спорит о том, где они стоят.
Ниже примерно 120–150 °C непрерывно неорганическую химию вообще не берите. Обычный водно-разбавляемый полиуретан или акрил справляется и стоит дешевле за килограмм. Выше этого окна ПУ-плёнка проваливается не в печи. Она проваливается в первое жаркое лето на паллете при отгрузке — узнать об этом так хуже. Для мебели и столярки в этом диапазоне мы держим наши лаковые марки и их цифры на покрытие по дереву страниц.
Керамика, стекло и сантехника — вот где самое интересное. В эксплуатации такие покрытия никогда не видят 200 °C, а закаливали их при 200 °C только ради твёрдости. Именно здесь и нужен однокомпонентный воздушно-сухой неорганический силикон. YT-6505 даёт 18 ± 1% сухого остатка при pH 7–10 и твёрдость 5H по карандашу. YT-6508 даёт 20 ± 1% сухого остатка в том же диапазоне pH при 4H–6H, причём заметно прочнее на деталях, которые гнутся или работают в термоциклах. Оба сцепляются с металлом, стеклом, керамикой, пластиком и деревом без отдельного грунта, и оба набора цифр есть в YT-6505 и YT-6508 TDS.
Выше примерно 600 °C, а также везде, где плёнка должна держать воду и растворители вместе с нагревом, YT-6033 — единственный из трёх марок, у которого ещё остаётся связная плёнка, защищающая деталь.
Скажем честно, что даёт переход на эту технологию, — и это не цифра по жаре. На керамике он даёт отказ от печи. Покрытие, которое набирает твёрдость на воздухе, не ведёт пластиковый безель, не стоит в конце линии узким горлом и не жжёт газ. А чего он не даёт — так это скорости холодным утром. YT-6508 твердеет без печи, да, но сшивка при комнатной температуре идёт медленно. Так что цифра 4H–6H означает ровно то, что дал ваш собственный режим отверждения. Замерьте её на своей панели, прежде чем называть заказчику, и будьте готовы, что деталь, упакованная слишком рано, вернётся с отпечатком собственной коробки. Расчёт затрат, который мы приводили для снижение VOC в промышленных покрытиях переходит и на неорганические связующие — здесь экономит не коалесцент, а печь.
Шесть способов, которыми переоборудованная линия проваливается в первый же месяц
Каждый раз, когда мы разбирали проблемы после перевода линии, всплывал какой-то набор пунктов из этого списка. По симптомам это похоже на дефекты покрытия. На деле это дефекты управления водой.
| Симптом на линии | О чём он говорит | Первое действие |
|---|---|---|
| Молочная дымка или побеление сразу после первой сушки | Вода осталась под плёнкой: время испарения оказалось слишком коротким для влажности в цехе | Дайте детали 5–10 минут открытой выдержки до нагрева, затем заново рассчитайте режим печи. Не поднимайте уставку, чтобы убрать дымку |
| Проколы по сварным швам и внутри радиусов | Захваченная вода выходит через спечённую или профилированную стальную деталь после того, как поверхность уже схватилась | Более тонкий первый слой и более длинная выдержка. На погружных рамках дайте стечь и постучите до открытия печи |
| На необработанном стекле адгезия отличная, на глазурованной плитке — нулевая | Неорганические плёнки держатся за поверхностные гидроксилы. На глазури или остатках моющего средства их почти не остаётся — цепляться не за что | Глазурь прошлифуйте или обработайте пламенем, затем прогоните решётчатый надрез по ISO 2409 до запуска партии, а не после |
| Меление и образование порошка при первом же нагреве | Органоразбавляемый сорт вывели за предел его рабочей температуры, либо неорганическая плёнка несёт слишком много органического пигмента | Сверьте рабочую температуру с таблицей сортов. Затем пересчитайте загрузку пигмента, а не валите на связующее |
| Мгновенная коррозия на голой стали в течение часа после нанесения | Силикат pH 9–11 плюс вода на неокрашенной металлической поверхности | Введите ингибитор мгновенной коррозии и загрунтуйте деталь в течение 30 минут после подготовки |
| Вязкость ползёт к гелю в бочке или IBC-контейнере | Буферный амин улетучился через открытую крышку или при тёплом хранении. Сдвиг pH тянет дисперсию вниз | Закрытая дозировка, крышки на месте, запас держим при 5–30 °C — это и есть окно хранения по YT-6033 TDS |
Как мы квалифицируем перекрашенную панель
Шесть проверок. Гоняем их на подложке заказчика, а не на чистой стальной пластине — именно там обычно и ломается весь разговор.
- Твёрдость по карандашу по ASTM D3363. Смотрим на обоих краях окна отверждения, которое линия реально может обеспечить.
- Адгезия методом решётчатых надрезов по ISO 2409 на реальной поверхности. Очищенное и выдержанное состояние проверяем по отдельности.
- Цикл в печи с термопарой, приваренной точечно к детали, — заданной уставке не доверяем. Подъём до целевой температуры, выдержка один час, охлаждение, затем фотосъёмка при 200, 400 и 600 °C.
- Влажное тепло при 40 °C и 90% относительной влажности в течение 240 часов. Именно здесь перехода на водные системы отказывают поздно, и именно этот тест большинство цехов пропускает.
- Глянец при 60° до и после этого влажного тепла. Для любого заявления о защите от загрязнений, которое собираетесь печатать, добавьте протирку углеродным маркером по глянцевой подложке.
- Три цикла замораживания-оттаивания, прежде чем подписывать приёмку контейнера. Силикатные дисперсии не морозостойки, и YT-6033 — ещё одна из них.
Шесть-восемь недель — реалистичный бюджет квалификации на один переход. Отказы идут по закономерности, которую стоит знать. В последних пяти линиях, которые мы помогли перевести, первый отказ давала адгезия к глянцевой поверхности или влажное тепло. Термостойкость не подвела ни разу.
Марки с первого взгляда
Три марки, три разные задачи. В столбцах параметров — опубликованные цифры. Последний столбец — то, для чего мы их реально видим в работе.
| Марка | Химия | Сухой остаток | pH | Твёрдость / термостойкость | Область применения |
|---|---|---|---|---|---|
| YT-6033 | Неорганическая силикатная смола | 32 ± 1% | 9–11 | Около 1200 °C в рабочем режиме | Промышленные краски по горячим поверхностям, покрытия для полов на жёстких основаниях, финишные лаки по дереву и в художественных работах, где нужны и атмосферостойкость, и термостойкость |
| YT-6505 | Модифицированный неорганический силикон, 1K, воздушная сушка | 18 ± 1% | 7–10 | Карандаш 5H | Санитарная керамика, керамические и стеклянные поверхности, терраццо и упрочнённые полы, где выбор решают стойкость к истиранию и пятнам |
| YT-6508 | Модифицированный неорганический силикон, 1K, воздушная сушка | 20 ± 1% | 7–10 | 4H–6H, более прочная плёнка | Нанесение и склеивание на керамике и стекле, туннельные панели, детали, которые гнутся или работают в термоциклическом режиме |
Возьмите скучную часть, если больше ничего не остаётся. Давление, с которого начался переход, никуда не делось, и руководство EPA по ЛОС, которое легло в его основу, с тех пор не смягчилось — с того самого дня, когда вы писали обоснование проекта. Если ваша линия на растворителях уже попадает в цели по глянцу и адгезии, водоразбавляемое неорганическое покрытие с первого прохода эти цифры не перебьёт. Прежде чем потратить восемь недель на выяснение, решите, действительно ли разрешение — настоящая причина. Если да — возьмите две самые сложные панели из тех, что у вас есть, и пришлите их вместе с профилем сушки. Мы положим цифры по водоразбавляемому составу рядом с растворительными на том же субстрате.
Вопросы по результатам пробного перевода
Выдерживает ли водоразбавляемое неорганическое покрытие ту же температуру, что и этилсиликат, который оно заменяет?
При температуре — да. Оба в итоге дают оксидную сетку, а YT-6033 рассчитан примерно на 1200 °C. У растворительной банки остаются два более узких преимущества: быстрое испарение на холодной стали и первичный схват на глазурованной или почти не подготовленной поверхности. Ни то, ни другое — не аргумент про нагрев. И то, и другое решается временем на подготовку.
Нужна ли мне всё ещё печь?
Для двух марок воздушной сушки — нет, и обычно на этом вся экономика проекта и держится. Для силиката воду нужно выгнать, а не дать ей уйти самой. Тёплая выдержка даёт ему больше, чем долгая сушка при комнатной температуре. Насколько больше — это вопрос линейного испытания, и мы предпочли бы провести его на вашей панели, а не гадать в письме.
Пойдёт ли оно через моё существующее окрасочное оборудование?
В основном да, но с одной жёсткой оговоркой. Силикат с pH 9–11 будет разъедать алюминиевый смоченный тракт и не слишком дружелюбен к углеродистой стали. Нержавейка или насосы и тракты с пластиковой футеровкой — это отправная точка, а не апгрейд. Промывайте водой до конца смены. YT-6505 и YT-6508 Дисперсии идут с сухим остатком 18–20%, так что диаметр сопла обычно переносится с растворимого пистолета без сюрпризов.
Пришлите подложку, отбракованную панель и кривую сушки. Прогоним те же шесть проверок и положим результаты рядом с вашей текущей линией: запросите нашу лабораторию применений.