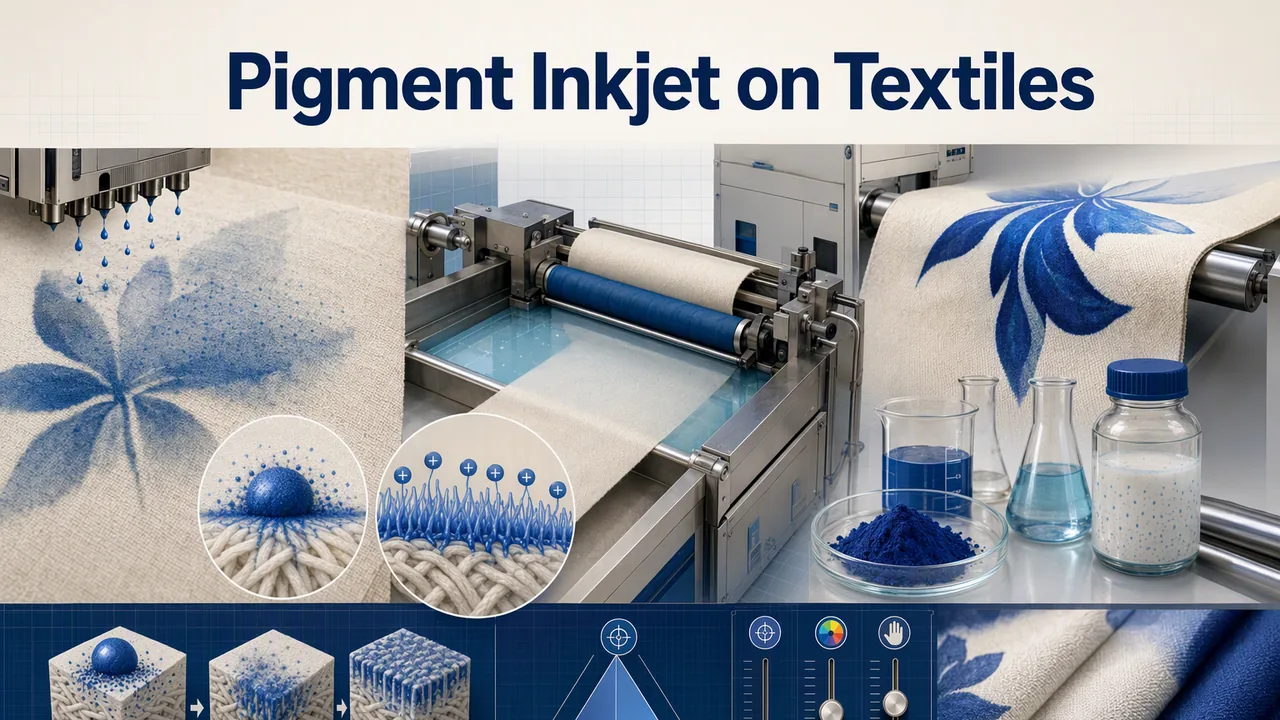
Растровая точка 0,4 мм попадает на отваренный хлопок и превращается в размытое пятно 0,9 мм ещё до того, как ткань дойдёт до сушилки. В печатном цехе это называют растеканием, на фабрике — забракованной пробой, и почти в каждой линии, которую мы отлаживали, причина одна: капля пигментных чернил на водной основе слишком долго стоит в мокром кольце, и капиллярные силы успевают увести её вбок по нитям, а процесс этому никак не мешает. В реактивных чернилах та же вода. Просто они связываются с волокном, а не ждут. Пигмент сам по себе ни с чем не связывается, поэтому задача фиксации ложится на вас — ещё до того, как чернила попадут в принтер.
Почему пигмент ведёт себя на хлопке иначе
Хлопок и вискоза во влажном состоянии приобретают небольшой отрицательный поверхностный заряд, а большинство пигментных чернил на водной основе — это анионные дисперсии, которые держатся порознь именно за счёт этого заряда. У частицы нет причин осесть там, куда её нацелила дюза. Она остаётся взвешенной во фронте воды, а сетка волокон охотно тянет этот фронт на миллиметры в стороны, оставляя слабый ореол вокруг того, что было чётким контуром. Вместе с этим падает и цветоотдача: пигмент, который должен лежать на поверхности, размазывается по верхним нитям и разбавляется в плоскости просмотра.
Реактивные и кислотные чернила обходят это за счёт химии: ковалентных или ионных связей с волокном. Но платят за это пропариванием, промывкой и более узким практическим охватом цвета, чем даёт пигмент. Привлекательность цифрового пигмента — ровно в обратном компромиссе: без промывки, яркие белые, одна машина и для хлопка, и для смесей. Единственное, что нельзя пропустить, — это что-то в ткани, что перехватит частицу раньше, чем уйдёт вода.
Катионная плюсовка, шаг за шагом
Это «что-то» — жертвенный противоположный заряд. Нанесите плюсовкой тонкую плёнку YT-7010, a водной полиуретановой дисперсии с выраженным катионным характером на ткань, высушите, а затем печатайте пигментными чернилами прямо по обработанной стороне. Когда анионная капля попадает на высохшую катионную плёнку, баланс зарядов на границе раздела рушится, и дисперсия коагулирует в пределах отпечатка капли — практически в момент удара. Боковому растеканию просто не остаётся фронта, несущего пигмент, поэтому контур остаётся там, куда его поставил RIP.
Рабочие цифры на нашем материале узкие и конкретные. Разбавьте 1:19 водой и считайте это отправной точкой, а не законом. Плюсуйте до отжима 65–75%, затем сушите при 100–105 °C примерно три минуты; в YT-7010 TDS указано, что сушка выше 110 °C может стоить вам прочности к стирке, и мы усвоили этот урок после пробной партии, пересушенной при высокой температуре: мокрое трение упало на две полные ступени на том же рецепте. После печати отверждайте при 150 °C три минуты, чтобы связанное пигмента успело сплавиться и плёнка плюсовки вошла в него.
На светлых фонах важны два параметра. Дисперсия идёт с содержанием сухого вещества 16 ± 1% при pH 4–7, так что плюсовка — это тонкая, почти невидимая плёнка, а не покрытие, и сохнет она бесцветно и прозрачно: белое остаётся белым без оттенка. Она алифатическая, поэтому светлые товары на складе не желтеют так, как это делала бы ароматическая плёночная плюсовка. Нишу, для которой мы её продаём, составляют светлый хлопок и полиэфиро-хлопковые смеси, и мы говорим об этом прямо, потому что тёмный фон меняет уравнение ценности — см. ниже.
Баланс резкости, цветоотдачи и грифа
Когда химия согласована, процесс сводится к трём ручкам: разбавление, отжим и температура. Все ткани, которые мы предварительно обрабатывали, попадают в одну и ту же таблицу дефектов, так что идите от симптома, а не от рецепта.
| Симптом на приёмном поддоне | Что вам говорит плюсовка | Первое действие |
|---|---|---|
| Кромки осыпаются, цвет выглядит блёклым | Недостаток катионного добавка: переразбавленная ванна или слишком низкое давление отжимных валов | Вернитесь к 1:19, проверьте 65–75% влажного отжима в зазоре |
| Бледное кольцо вокруг плотных включений, краска плохо смачивается повторно | Плюсовка сушилась выше 110 °C, и плёнка превратилась в нереакционноспособную корку | Снизьте уставку сушилки до 100–105 °C и перепроверьте перед возобновлением рулона |
| Сухое трение проходит, мокрое трение — на уровне 2–3 балла | Недоотверждение: ткань фактически не видела 150 °C в течение трёх минут | Контролируйте температуру ткани, а не воздуха в печи; замедлите конвейер или уменьшите загрузку |
| Гриф жестковатый, слегка бумажный | Отжим на верхней границе окна, плёнка связующего перекрывает нити | Ведите отжим на 65–68% и переоцените драпируемость после отверждения |
| Резкость плывёт от метра к метру в пределах одного рулона | Истощается ванна плюсовки или неравномерное давление валов по ширине | Подавайте раствор капельно в корыто до постоянного объёма; снимите профиль давления отжима в трёх точках |
Читайте таблицу как приоритеты, а не как меню. Сначала разберитесь с температурой сушки, и только потом трогайте разбавление: разрушенная плёнка ударит по устойчивости к стирке ещё долго после того, как перестанет бить по резкости. И считайте, во что вам обходится плюсовка: плюсовка и сушилка перед принтером, ванна, которую надо постоянно дозировать, и чуть более полный гриф при высоком отжиме. На чёрной футболке она вообще ничего не даёт: там всю работу по резкости делает белая подложка, а слой предобработки — чистые дополнительные затраты. Если у вас в цеху работают YT-7011 катионными пигментными чернилами, фиксация уже заложена в чернила, и плюсовку следует полностью пропустить.
Проверьте плюсовку, прежде чем линия в неё поверит
Мы не подпишем предобработку по одному сухому отпечатку. Напечатайте тест-карту с линиями 0,2 мм, полутонами 60 и 120 dpi и плашками тёмно-синего и чёрного, затем проведите три проверки. Просмотрите линии под лупой на ширину ореола — это и есть заявка по резкости в микронах. Снимите интенсивность цвета как K/S на спектрофотометре до и после стирки: именно в выходе краски прячется повреждение ореола. Затем потрите: сухое и мокрое истирание по ISO 105-X12, и постирайте карту по ISO 105-C06 До мокрого трения, а не после того, как мы надеемся получить нужную оценку. Наш критерий приёмки на светлом хлопке — сухое трение 4–5 баллов, мокрое 3–4, и потеря K/S меньше половины процента после пяти стирок при 40 °C.
У мокрого трения на пигментных печатях своя анатомия отказа — это в основном разборки связующего с диффузией, и одна предобработка их не решает; заметка по устойчивости к мокрому трению закрывает эту сторону, а механика плюсовки выше относится к тому же семейству тканей на текстильное покрытие конце.
Вопросы с пола печатного цеха
Может ли плюсовка катионной ПУ-дисперсией заменить классическую предобработку альгинатом с фиксативом?
Для рулонной пигментной печати — да, и большинство линий предпочитают именно её. Альгинат даёт дрейф вязкости, корку у сопел и солевые следы; высохшая плёнка ПУ-дисперсии ничего этого не оставляет. Загвоздка в оборудовании: плюсовочный плюсовик — это совсем другой след, чем распылитель или валковый аппликатор, которые обычно стоят у плоскопечатных цехов, так что отбор проб на ручной плюсовке и полная плюсовка на линии — это по-настоящему разные испытания.
Почему область применения ограничена светлым хлопком и смесями?
Не потому, что химия не работает на тёмных тканях. Потому что экономика не сходится. На белых и светлых фонах именно плюсовка делает возможными чёткие контуры и полный выход, и заказчик видит это в цене. На тёмных фонах вы сначала платите за белую подложку, и преимущество плюсовки в чёткости в основном смывается под этим белым слоем.
Что меняется при переходе со 100% хлопка на полиэстер-хлопок?
Разбавление и отжим на плюсовке оставляем те же — хлопковая составляющая всё так же впитывает и всё так же требует ловушки заряда. Учтите: на смесовой ткани окно отверждения будет критичнее, потому что при меньшем числе реально пропитывающихся волокон устойчивость к стирке сильнее зависит от плёнкообразования связующего. Не поднимайте температуру отверждения выше 150–160 °C в погоне за этим — лучше увеличьте время выдержки при температуре.
Пришлите отрез суровья и неудачный отпечаток — мы прогоним их по циклу плюсование-сушка-отверждение-крок и поставим цифры рядом с вашим текущим процессом: обратитесь в нашу прикладную лабораторию.