0.4 毫米的网点落在精练棉布上,还没等烘干到它,已经洇成 0.9 毫米的一团。打样间叫它渗色,工厂叫它退样。我们排查过的大部分产线,病因高度一致:水性颜料墨滴在布面上维持湿圈的时间太长,毛细作用把墨沿纱线横向带走,而整个流程里没有任何机制在半路拦它。活性墨用的水一样多,只是染料落到纤维上就键合住了。颜料自己谁也不结合,所以固色这件事,在墨进入打印机之前就得你替它安排好。
颜料在棉布上为什么不守规矩
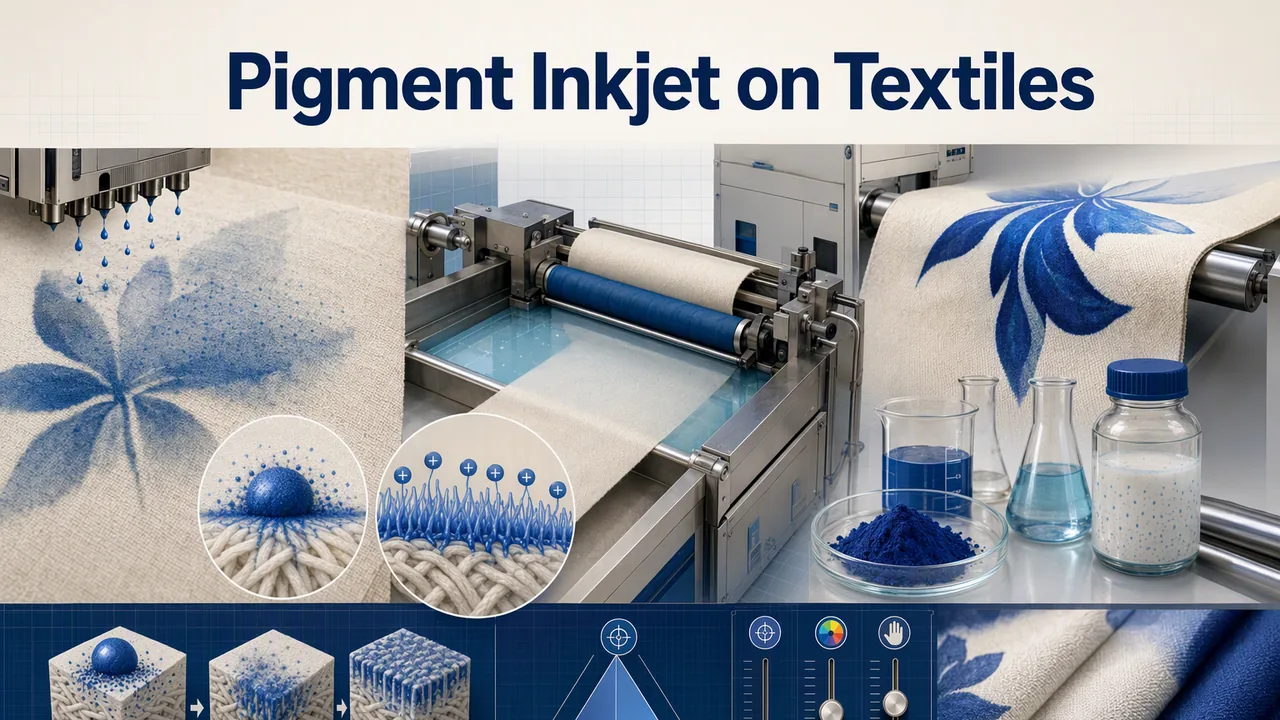
棉和粘胶润湿后表面带弱负电,市售水性颜料墨大多是靠同性电荷排斥稳定分散的阴离子体系。颜料颗粒没有理由停在喷嘴指给它的位置:它悬浮在向外推进的水线里,纤维网络乐意把这条水线带走几毫米,于是清晰边缘外围多出一圈淡晕。得色量跟着掉,本该趴在表面的颜料被摊进纱线上部结构里,从观察面上看就是被稀释了。
活性和酸性墨靠化学键合绕开了这个问题,代价是汽蒸、水洗和更窄的实用色域。数码颜料的优势恰好是反面:免水洗、白度高、一台机器兼顾棉与混纺。但你省不掉的是布面上那个「在水走之前先抓住颗粒」的东西。
阳离子预涂:一步一步怎么走
那个东西就是一层预先埋好的异性电荷。把 YT-7010 按稀释比例浸轧到布面,这是一只真正带阳离子性的 水性聚氨酯分散体;烘干后直接在其上做颜料喷墨打印。阴离子墨滴撞上这层干态阳离子膜的瞬间,界面电荷平衡被打破,分散体系在墨滴足迹内就地破稳凝聚,横向毛细失去了可运载的颜料前锋,轮廓就停在 RIP 排给它的位置。
这只产品的工艺窗很窄,数字都要落实:加水按 1:19 稀释起步(起点,不是铁律);浸轧控制轧液率 65%–75%;100–105 ℃ 烘干约 3 分钟。YT-7010 TDS 明确提示烘干超过 110 ℃ 可能损伤水洗牢度,这个教训我们吃过一次亏:同一配方、只是烘道温度调高,湿摩擦牢度直接低了两级。打印后 150 ℃ 烘 3 分钟,让墨自带的黏合剂完成聚膜、预涂膜在旁搭手固定。
两个参数决定了它适合浅底布。固含量 16 ± 1%、pH 4–7,预涂是近乎隐形的一层薄膜而不是涂层,干态无色透明,白坯不偏色;主链为脂肪族,浅色成衣在库房货架上不会像芳香族预涂膜那样慢慢泛黄。我们把它定位在浅色棉及涤棉产品上,这个边界说在前面,因为深色底布的账不一样,下文会讲。
清晰度、得色量与手感的三角调参
化学方案达成一致之后,剩下的只是三个旋钮:稀释倍数、轧液率和温度。处理过的布出问题,基本都落进同一张症状表,所以排查请从症状进、从配方出。
| 交货托盘上的症状 | 预涂膜在告诉你什么 | 第一步动哪里 |
|---|---|---|
| 边缘洇开、颜色发灰 | 阳离子有效固着量不足:工作液稀释过头或轧车压力偏低 | 回调至 1:19 附近,在轧点实测 65%–75% 轧液率 |
| 深色实地外围一圈浅晕,二次润湿很差 | 预涂在 110 ℃ 以上被烘死,膜塌成不再响应的硬壳 | 烘箱设定退回 100–105 ℃,复测合格再继续放卷 |
| 干磨合格、湿磨只有 2–3 级 | 定着不足:布面其实从没真正到过 150 ℃ 满 3 分钟 | 测布面温度而不是烘箱空气温度;降输送速度或减装载量 |
| 手感发硬、略纸感 | 轧液率顶在窗口上限,黏合剂在纱线间搭了桥 | 轧液率压回 65%–68%,定着后重新评判垂感 |
| 同一卷布,清晰度逐米漂移 | 工作液槽边添加、或辊压沿幅宽不均 | 补液恒定槽容;沿幅宽三点实测轧压曲线 |
这张表按优先级读,不当菜单。先修烘干温度再去动稀释倍数,因为烘塌的膜在很久之后仍会在水洗牢度上追罚你,哪怕渗色早已合格。也要诚实说出预涂的成本:打印机前面多一台轧车一台烘箱、工作液要持续计量补加、高轧液率时手感略沉。深色 T 恤上它一分钱都省不来:白涂层已经把清晰度全部做完,预涂只是纯增成本。如果你的产线直接改用阳离子颜料墨 YT-7011,固着机制已经装进墨里,预涂这一步整段跳过。
产线相信它之前,先让它通过测试
我们从不凭一张干打印样签收预涂方案。打一张测试卡,上面有 0.2 毫米线条、60 与 120 dpi 网点,以及藏青、黑两个实地色块,然后查三件事。放大镜读线条洇宽,这是以微米计清晰度主张;分光仪读水洗前后 K/S 值,得色量的损失藏在那圈淡晕里;最后做摩擦:干、湿摩擦按 ISO 105-X12,先按 ISO 105-C06 洗完再测湿磨,不要凭期望里的等级免洗。浅色棉上的验收习惯:干磨 4–5 级,湿磨 3–4 级,五个 40 ℃ 水洗后 K/S 损失不超过半成。
颜料印花湿摩擦的失效解剖自有一套黏合剂对渗色的争论,预涂不能一个人说完,湿摩擦牢度专文讲的正是那一侧;本文这套预涂机理同样适用到那条产线,工艺族属归在纺织涂层应用页里。
印房里问得最多的三个问题
阳离子聚氨酯预涂能替掉传统海藻酸钠加固着剂的方案吗?
卷到卷的颜料印花可以,而且多数产线会更喜欢。海藻酸钠带黏度漂移、结皮和盐斑问题,烘干的聚氨酯薄膜这些都不留。门槛在装备:浸轧机的占地和平网机型常用的喷涂、辊涂装置不是一回事,所以手工小轧车上的样和真正轧车上的样,是两种试验。
为什么产品范围只写浅色棉和涤棉?
不是化学在深色布上失效,是账算不过来。白坯和浅底上,轮廓与得色量全靠这层预涂撑住,客户在报价里看得见它。深色底上你先得为白涂层付钱,预涂的清晰度收益在那层白底下基本被抹平。
从全棉换成涤棉,要改什么?
预涂的稀释倍数和轧液率保持不变,棉相照样吸水、照样需要电荷陷阱。要更在意的是定着窗口:能真正润湿的纤维变少,水洗牢度更依赖黏合剂聚膜。不要用超过 150–160 ℃ 的定着温度去追它,把时间延长更稳妥。
寄一段坯布和一张失败样,我们把轧、烘、定着、摩擦跑完一遍,数字与你现工艺并排给你:联系应用实验室。