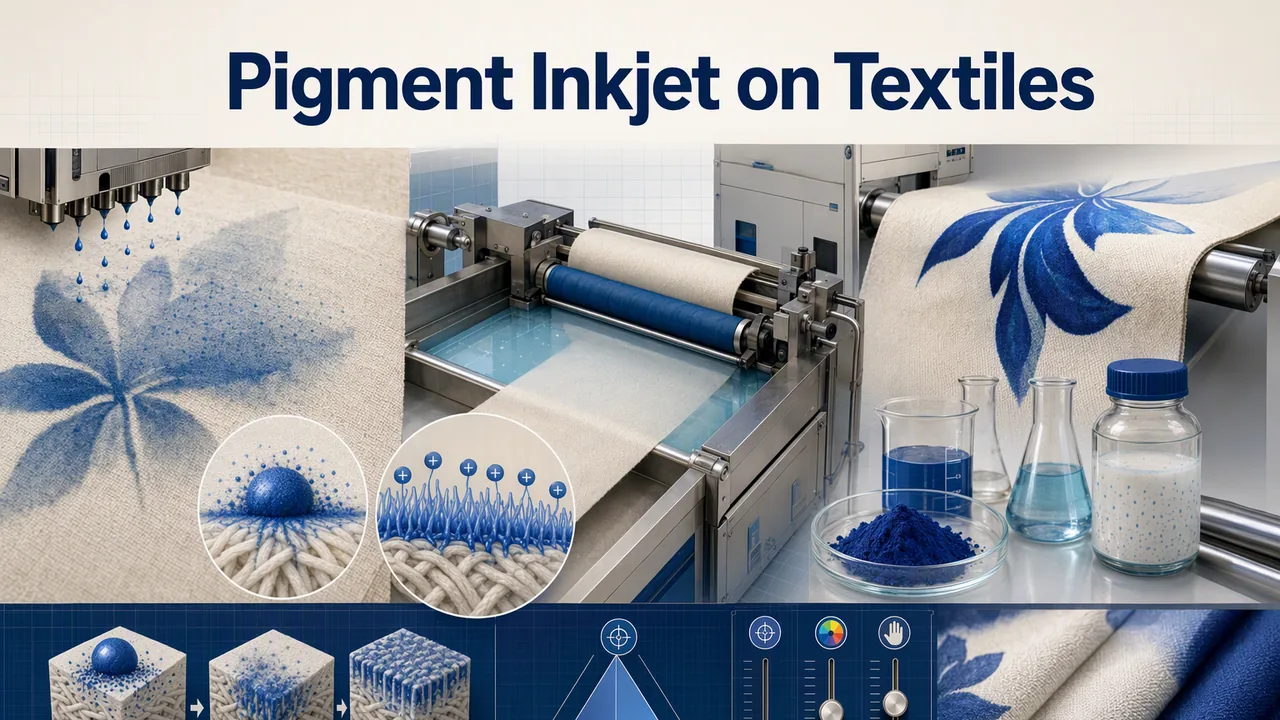
Un punto de semitono de 0,4 mm cae sobre algodón descrudado y se convierte en un borrón de 0,9 mm antes de que llegue al secador. En la sala de impresión lo llaman sangrado; en la fábrica, muestra rechazada. Y en casi todas las líneas que hemos depurado el origen es el mismo: una gota de pigmento al agua se queda en un anillo húmedo el tiempo suficiente para que la acción capilar la arrastre de lado a través del hilo, y nada en el proceso lo detiene. La tinta reactiva lleva la misma agua. Simplemente se enlaza a la fibra en vez de esperar. El pigmento no se enlaza a nada por sí solo, así que la fijación pasa a ser su problema, y hay que resolverlo antes de que la tinta llegue a la impresora.
Por qué el pigmento se comporta distinto sobre algodón
El algodón y la viscosa adquieren una ligera carga superficial negativa en húmedo, y la mayoría de las tintas de pigmento al agua son dispersiones aniónicas que se mantienen separadas precisamente por esa misma carga. La partícula no tiene motivo para asentarse donde apuntó el cabezal. Permanece suspendida en el frente de agua, y la red de fibras capilariza ese frente milímetros hacia afuera, depositando un halo tenue alrededor de lo que era un borde nítido. El rendimiento colorimétrico cae con él, porque el pigmento que debería quedar en la superficie ahora está embadurnado en la estructura superior del hilo y diluido en el plano de observación.
Las tintas reactivas y ácidas esquivan esto por química: enlaces covalentes o iónicos con la fibra. Lo pagan con vaporizado, lavado y una gama práctica más estrecha que la del pigmento. El atractivo del pigmento digital es justo el intercambio inverso: sin lavado, blancos brillantes, una sola máquina para algodón y mezclas. Lo único que no se puede saltar es algo en el tejido que atrape la partícula antes de que el agua se mueva.
El foulard catiónico, paso a paso
Ese algo es una carga opuesta sacrificable. Impregne una película diluida de YT-7010, a dispersión de poliuretano al agua con carácter catiónico real sobre el tejido, séquela y luego imprima la tinta de pigmento por inyección directamente sobre la cara tratada. Cuando la gota aniónica toca la película catiónica seca, el equilibrio de cargas se colapsa en la interfaz y la dispersión coagula dentro de la huella de la gota, prácticamente al impacto. La capilaridad lateral no encuentra frente que transporte pigmento, así que el contorno se queda donde lo puso el RIP.
Los números de trabajo de nuestro material son estrechos y concretos. Diluya 1:19 con agua y tome eso como punto de partida, no como ley. Foularde a un pick-up húmedo de 65–75%, luego seque a 100–105 °C durante unos tres minutos; la YT-7010 TDS advierte que secar por encima de 110 °C puede costarle solidez al lavado, y creemos esa lección desde que un lote de prueba horneado en caliente dio grados de crock húmedo dos escalones enteros más bajos con la misma receta. Tras imprimir, cure a 150 °C durante tres minutos para que el aglutinante propio del pigmento coalesce y la película del foulard se integre junto a él.
Dos puntos de especificación importan sobre fondos claros. La dispersión tiene 16 ± 1% de sólidos a pH 4–7, así que el foulard es una película fina, casi invisible, más que un recubrimiento, y seca incolora y transparente: el blanco sigue blanco sin tinte. Es alifática, así que los artículos claros en estantería de almacén no amarillean como lo haría una película de foulard aromática. El nicho para el que la vendemos es algodón claro y mezcla poliéster-algodón, y lo decimos abiertamente porque un fondo oscuro cambia la ecuación de valor, como se ve abajo.
Ajustar la nitidez frente al rendimiento colorimétrico y el tacto
Una vez acordada la química, el proceso se reduce a tres variables: dilución, pick-up y calor. Toda tela que hayamos pretratado acaba en la misma tabla de fallos, así que conviene recorrerla desde el síntoma, no desde la receta.
| Síntoma en el palé de entrega | Lo que le está diciendo el foulard | Primer paso |
|---|---|---|
| Los bordes se difuminan, el color se ve lavado | Adición catiónica demasiado baja: baño sobrediluido o presión del rodillo exprimidor reducida | Volver hacia 1:19, verificar un pick-up húmedo del 65–75% en el nip |
| Anillo pálido alrededor de sólidos densos, la tinta se rehumedece mal | El foulard secó por encima de 110 °C y la película colapsó en una piel no reactiva | Bajar el secador a 100–105 °C y volver a probar antes de retomar el rollo |
| El crock en seco pasa, el crock en húmedo se queda en grado 2–3 | Curado insuficiente: la tela nunca llegó realmente a 150 °C durante tres minutos | Mida la temperatura del tejido, no la del aire del horno; reduzca la velocidad del túnel o acorte la carga |
| Tacto rígido, ligeramente apergaminado | El pick-up se sitúa en el límite superior de la ventana; la película del ligante puentea los hilos | Trabaje con un pick-up del 65–68% y vuelva a evaluar el drapeado tras el curado |
| La nitidez varía metro a metro a lo largo de un mismo rollo | Agotamiento del baño de foulard o presión de los rodillos desigual en todo el ancho | Alimente el artesa por goteo hasta volumen constante; perfile la presión de exprimido en tres puntos |
Lea la tabla como prioridades, no como un menú. Corrija la temperatura de secado antes de tocar la dilución, porque una película colapsada le penaliza en solidez al lavado mucho después de haber dejado de penalizarle en nitidez. Y tenga claro lo que le cuesta el foulard: un escurridor y un secador antes de la impresora, un baño que hay que mantener dosificado y un tacto algo más lleno a pick-up alto. Tampoco le aporta nada en una camiseta negra, donde la base blanca hace todo el trabajo de nitidez y una capa de pretratamiento es puro coste añadido. Si su taller trabaja con YT-7011 tinta pigmentada catiónica, la fijación ya reside en la tinta y debe prescindir por completo del foulard.
Pruebe el foulard antes de que la línea se lo crea
No validamos un pretratamiento con una sola impresión seca. Imprima una tarjeta de prueba con líneas de 0,2 mm, semitonos de 60 y 120 dpi y parches sólidos de azul marino y negro, y luego haga tres comprobaciones. Observe las líneas con lupa para medir el ancho de pluma, que es la afirmación de nitidez en micras. Lea la fuerza colorante como K/S en el espectrofotómetro antes y después del lavado, porque el rendimiento es donde se esconde el daño por halo. Después frote: solidez al frote en seco y en húmedo según ISO 105-X12, y lave la tarjeta según ISO 105-C06 antes del frote húmedo, no después de una nota que uno espera alcanzar. Nuestro criterio de aceptación sobre algodón ligero es solidez al frote en seco de grado 4–5, en húmedo de 3–4, y una pérdida de K/S inferior al medio punto porcentual tras cinco lavados a 40 °C.
El frote húmedo sobre estampados pigmentados tiene su propia anatomía de fallo, y en la mayoría de los casos se reduce a una discusión entre aglutinante y difusión que un pretratamiento por sí solo no resuelve; la nota sobre solidez al frote húmedo cubre ese frente, y la mecánica de foulard descrita arriba aplica a la misma familia de tejidos en el extremo de recubrimiento textil.
Preguntas desde el taller de estampación
¿Puede un foulard con PUD catiónico sustituir el pretratamiento clásico de alginato más fijador?
Para estampación pigmentada en rollo a rollo, sí, y la mayoría de las líneas lo prefieren. El alginato trae deriva de viscosidad, costra junto a las boquillas y marcas de sal; una película de PUD seca no deja nada de eso. El inconveniente es el equipo: un foulard ocupa una huella distinta a la del aplicador por aspersión o rodillo que suelen tener los talleres de mesa plana, así que muestrear con un foulard manual y hacer el foulard completo en línea son pruebas genuinamente distintas.
¿Por qué el alcance del producto se limita a algodón claro y mezclas?
No porque la química falle sobre artículos oscuros, sino porque la economía no cuadra. Sobre fondos blancos y pálidos el foulard es lo que hace posible contornos nítidos y rendimiento completo, y el cliente lo ve en el presupuesto. Sobre fondos oscuros usted paga primero una base blanca, y la ventaja de nitidez del foulard prácticamente se diluye bajo esa capa.
¿Qué cambia al pasar de 100% algodón a poliéster-algodón?
Mantenga el foulard con la misma dilución y el mismo pick-up; la fase de algodón sigue absorbiendo por capilaridad y sigue necesitando la trampa de carga. En la mezcla, la ventana de curado pesará más, porque la solidez al lavado depende en mayor medida de la coalescencia del ligante cuando menos fibras absorben realmente. No suba la temperatura de curado por encima de 150–160 °C para compensarlo; alargue el tiempo a temperatura.
Envíenos un trozo de su crudo y una estampación fallida, y le hacemos el ciclo foulard-secado-curado-crock sobre ella y ponemos los números junto a su proceso actual: consulte con nuestro laboratorio de aplicaciones.