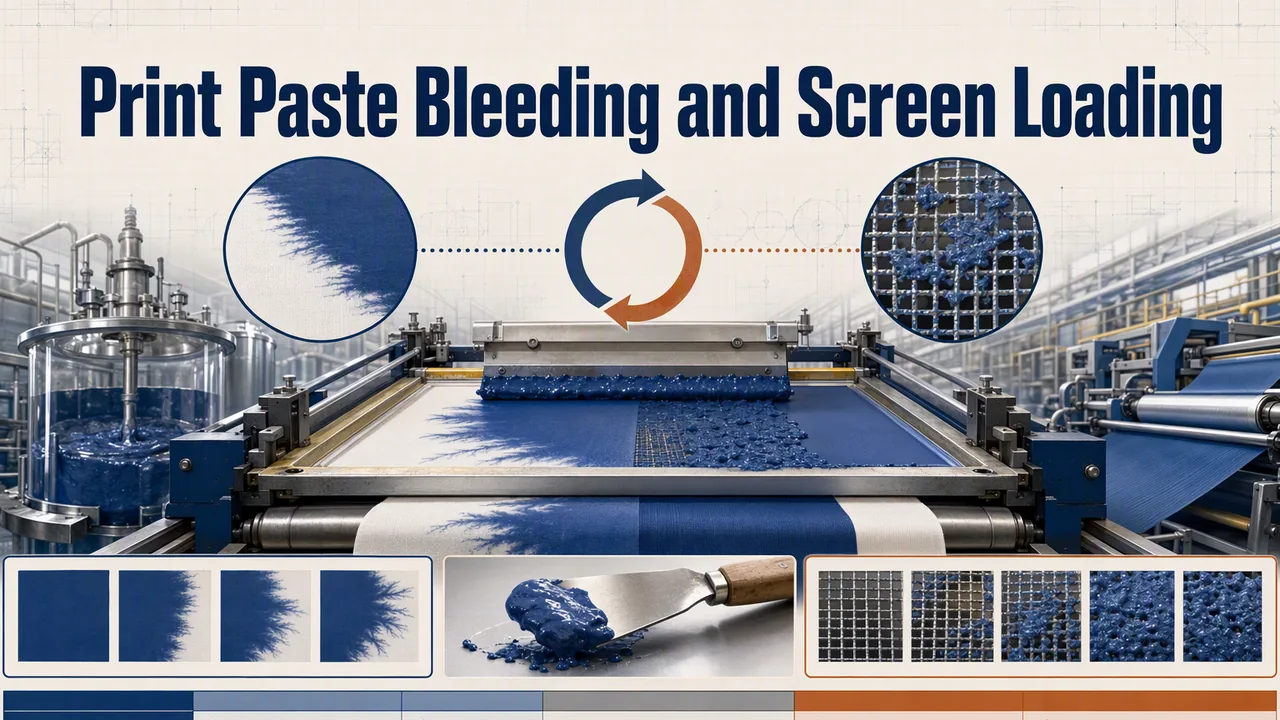
En el taller se imprime a seis colores con pigmentos base agua sobre tejido de punto de algodón, y el tercer color no dejaba de perder definición en los bordes. Para la segunda paleta, el operario ya había bajado dos veces la viscosidad de la pasta para despejar la malla, los contornos se habían vuelto difusos en la siguiente pasada, y alguien le echaba la culpa al molino de pigmento. Ya hemos visto este bucle consumir una semana de producción: el sangrado y la obturación de la malla no son dos problemas distintos. Son una misma ventana reológica que se falla por los dos lados.
Dos fallos que se retroalimentan
En la prensa, la racle empuja la pasta a través de una malla abierta sobre el tejido. En el instante en que la cuchilla pasa, la pasta tiene que reconstruir su estructura lo bastante rápido para que la acción capilar del hilo no la arrastre hacia afuera. Si la viscosidad a bajo cizallamiento tras el pico de cizalla es demasiado débil, los bordes del punto se corren. Eso es el sangrado.
La obturación de la malla es el otro lado. La pasta que se seca sobre la malla entre pasadas, o los aglomerados de pigmento mayores que la abertura de la malla, o un espesante que forma película, van bloqueando poco a poco las mismas aberturas que usted necesita libres. La reacción del operario, diluir con agua, despeja la malla hoy y garantiza el sangrado mañana, porque reduce justamente la propiedad que sostiene el borde.
Merece la pena nombrar otro mecanismo: la pasta base agua va transportada por agua. El tejido absorbe el frente de agua de forma desigual, más rápido por los nudos y las faltas de encolado, y el pigmento cabalga sobre ese frente. Una pasta que combate el sangrado en un día tranquilo puede formar plumas feas en una nave húmeda, porque la superficie del tejido ya está mojada cuando la pasta se deposita.
Diagnostique con una espátula, no con un eslogan
Antes de tocar la fórmula, haga cuatro comprobaciones que llevan una hora. Extienda una franja de la pasta en uso sobre el tejido real y obsérvela sesenta segundos bajo una lámpara; el sangrado que teme se ve ahí, no solo después del curado. Mida la pasta a dos velocidades de cizalla en lugar de un solo número Brookfield, porque una única lectura oculta el comportamiento de recuperación que importa; los métodos con viscosímetro rotacional ASTM D2196 cubren el procedimiento, y un barrido de tensión de cizalla le da la recuperación en una sola curva. Compruebe la molienda del pigmento en un medidor Hegman frente a la abertura de su malla; cualquier valor cercano a un tercio del ancho de malla obstruirá la pantalla. Y pese la malla antes y después de una hora de impresión para ver cuánta película seca está dejando realmente sobre ella.
La tabla de fallos
| Síntoma | Causa probable | Primer ajuste |
|---|---|---|
| Los bordes se abren justo después de pasar la rasqueta | Reconstrucción estructural débil; pasta demasiado fluida | Subir la recuperación a bajo cizallamiento, no agregar agua |
| La malla se obstruye tras unos minutos sin imprimir | Se forma una película en la pantalla | Reducir el tiempo de exposición en reposo; verificar la formación de película del espesante |
| La obstrucción solo aparece en turnos secos y calurosos | El secado en la malla supera el aporte de tinta | Humedad del taller y velocidad de rasqueta, no la resina |
| Pinholes en coberturas gruesas | Aire en la pasta, o molienda demasiado gruesa para la malla | Desgasificar durante toda la noche; verificar la lectura de Hegman |
| Imprime nítido, se suaviza al lavado después del curado | El flash-off arrastra el pigmento hacia el frente de agua | Reducir el flash inicial, curar por etapas tras la fijación |
| Tacto áspero y color apagado | Demasiado extender, ligante desbalanceado | Reequilibrar sólidos, ver la ventana de ligante abajo |
Construir la pasta alrededor de la ventana de ligante
Una vez definidos los ajustes en prensa, la pasta en sí tiene dos variables: cuánta agua carga y cómo se comporta su ligante bajo la racla. Un ligante de baja viscosidad permite cargar pigmento sin cargar agua. Nuestro YT-8081 grado para pasta de impresión corre a 35 ± 2% de sólidos manteniéndose en 50–200 mPa·s directo del tambor, así el cuerpo de la pasta viene de la estructura, no de diluir el ligante; la película alcanza 600% de elongación, lo que mantiene el tacto suave en tejido de punto con elasticidad. Cuando un diseño necesita cuerpo, la vía honesta son los altos sólidos: YT-1155 llega a 55 ± 2% de sólidos con elongación superior a 1,300% y viscosidad de 200–1,200 mPa·s, pensado para pastas de tacto grueso y de placa, donde cada gramo de agua que se evita es un gramo de sangrado que no hay que combatir. El YT-8081 TDS y el Ficha técnica del YT-1155 incluye las tablas de película. Ambos grados forman parte de nuestra línea de ligantes de poliuretano en dispersión acuosa, y la misma familia cubre el trabajo de resistencia a la fricción húmeda que tratamos en la nota sobre solidez al frote húmedo, así que aquí no se sacrifica definición por solidez al lavado ni viceversa.
La reología es donde suele estar la solución
La elección del espesante determina si se tiene ventana de trabajo o no. Los espesantes asociativos de poliuretano (HEUR) generan una estructura que se desmorona bajo la rasqueta y se reconstruye en cuanto cesa el cizallamiento, que es justo el comportamiento que necesita una pasta textil. Nuestro YT-255A es un HEUR no iónico dosificado al 0,5–2,0% de la fórmula, independiente del pH, potente a bajo cizallamiento con flujo pseudoplástico; la página de aditivos reológicos recoge el resto de grados para ajustar la curva por mezclas. Los espesantes celulósicos cuentan otra historia: retienen agua, exudan en días húmedos y algunos forman película sobre la malla, que es la queja por carga con otro disfraz. Nosotros dejamos la celulosa fuera del trabajo de línea fina y solo mezclamos trazas cuando un taller necesita cuerpo barato en un diseño grueso.
Y el límite honesto: por encima de aproximadamente 1,5% de HEUR la curva se dispara, la pasta forma hilos entre la malla y la prenda, y los bordes empiezan a verse dentados bajo aumento aunque el contorno general sea nítido. Si se dosifica por encima de ese valor para sujetar el borde, el problema es la carga de agua, no la de espesante. Vuelva al ligante.
Preguntas frecuentes sobre pasta para serigrafía
¿Qué número de malla usar con pasta pigmentada al agua?
Para trazos y semitonos sobre tejido de punto partimos de 120 a 156 hilos por centímetro y bajamos según aumente la cobertura. Una malla fina define mejor los bordes, pero reduce el margen frente a la finura de molienda; antes de subir el número de malla, verifique siempre el grado Hegman.
¿Puedo simplemente agregar agua cuando se carga la malla?
Puede hacerlo, una sola vez y únicamente como lavado de malla entre corridas. El agua dentro de la pasta es la causa de un reclamo por sangrado a la mañana siguiente. Limpie la malla, revise el tiempo muerto y la humedad, y no modifique la fórmula de la pasta.
¿Por qué la misma pasta se comporta distinto en temporada de lluvias?
Porque el frente de agua en el tejido cambia con la humedad de la nave. Una humedad alta retrasa el flash-off y prolonga el tiempo en que el pigmento puede migrar, y el apresto de algodón que seca crujiente en octubre sigue húmedo en marzo. Ajuste el perfil de flash-off según la estación; nosotros manejamos curvas de curado distintas para los ensayos de verano y de monzón.
Si sus contornos se desvían de lote a lote, envíe un drawdown húmedo sobre su propio sustrato junto con la especificación de malla a nuestro laboratorio de aplicaciones. Lo correremos en ambas velocidades de prensa y le devolveremos una curva de pasta, no un eslogan.