Atölyede pamuklu örgü üzerine altı renkli su bazlı pigment baskı yapılıyor ve üçüncü renk sürekli kenarlarını kaybediyordu. İkinci palete gelindiğinde operatör eleği açmak için macun viskozitesini iki kez düşürmüştü, bir sonraki geçişte konturlar yumuşamıştı ve birileri pigment değirmenini suçluyordu. Bu döngünün bir üretim haftasını yaktığını daha önce gördük: akma ve elek yüklenmesi iki ayrı sorun değil. İkisi, bir reoloji penceresinin iki taraftan birden kaçırılmasıdır.
Birbirini Besleyen İki Arıza
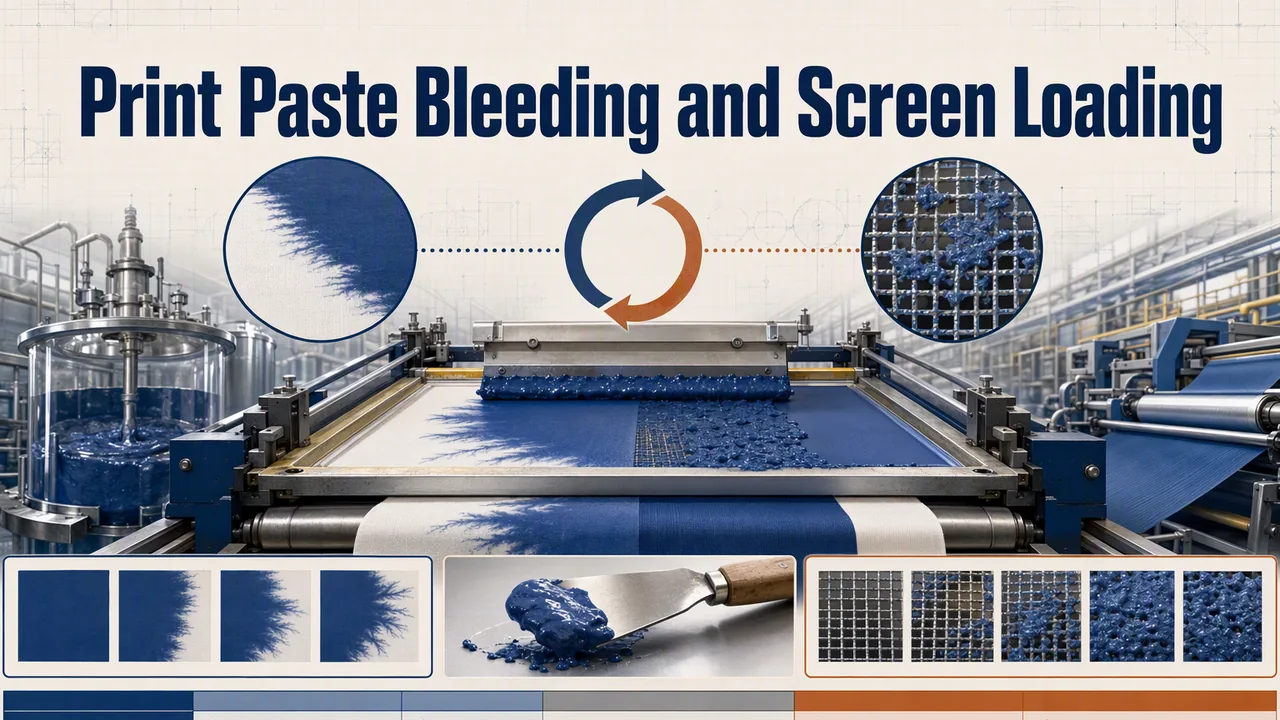
Presde rakle, macunu açık bir elekten kumaşa iter. Bıçak geçtiği anda macun yapısını yeterince hızlı yeniden kurmalıdır ki iplikteki kapiler etki onu dışa çekmesin. Kayma zirvesinden sonraki düşük kayma viskozitesi çok zayıfsa nokta kenarları kayar. Buna akma denir.
Elek yüklenmesi diğer taraftır. Vuruşlar arasında elek üzerinde kuruyan macun, elek açıklığından büyük pigment aglomeratları veya üzerinde film oluşturan bir kıvamlaştırıcı, açık kalması gereken aynı gözenekleri kademeli olarak tıkar. Operatörün suyla seyreltme refleksi eleği bugün açar, yarının akmasını garanti eder; çünkü kenarı tutan tam da o özelliği düşürür.
Adı konması gereken bir mekanizma daha var: su bazlı macun suyla taşınır. Kumaş su cephesini düzensiz emer; düğümler ve haşıl boşlukları boyunca daha hızlı, pigment de o cepheye biner. Sakin bir günde akmaya direnen bir macun, nemli bir holde ciddi şekilde tüylenebilir; çünkü macun indiğinde kumaş yüzeyi zaten ıslaktır.
Teşhisi Spatulayla Koyun, Sloganla Değil
Formüle dokunmadan önce bir saat süren dört kontrol yapın. Çalışan macundan gerçek mamul üzerine bir şerit çekin ve lamba altında altmış saniye izleyin; korktuğunuz akma orada görünür, sadece kürlemeden sonra değil. Macunu tek bir Brookfield değeri yerine iki kayma hızında ölçün; çünkü tek okuma, önemli olan toparlanma davranışını gizler; ASTM D2196 dönel viskozimetre yöntemleri prosedürü kapsar ve bir kayma gerilmesi taraması toparlanmayı tek eğride verir. Pigment öğütmesini bir Hegman mastarıyla elek açıklığınıza karşı kontrol edin; elek genişliğinin üçte birine yaklaşan her şey eleği yükler. Ve bir saatlik baskı öncesi ile sonrası eleği tartın; üzerinde gerçekte ne kadar kuru film bıraktığınızı görün.
Arıza Tablosu
| Belirti | Muhtemel neden | İlk adım |
|---|---|---|
| Rakle çeker çekmez kenarlar tüyleniyor | Yapı zayıf toparlanıyor; pat düşük viskoziteli | Düşük kayma toparlanmasını yükseltin, su eklemeyin |
| Birkaç dakika beklemede kalınca elek tıkanıyor | Elek üzerinde kaymak tabakası oluşuyor | Bekleme süresini kısaltın; kıvam vericinin film yapımını kontrol edin |
| Tıkanma yalnızca kuru ve sıcak vardiyalarda | Elek üzerinde kuruma, mürekkep beslemesinden hızlı | Salon nemi ve rakle hızı, reçine değil |
| Yoğun baskıda iğne delikleri | Patta hava var ya da öğütme eleğe göre çok kaba | Bir gecede gazını alın; Hegman değerini doğrulayın |
| Baskı net, kür sonrası yumuşak yıkama | Flash-off pigmenti su cephesine sürükler | Başlangıç flash'ını düşürün, fiksajdan sonra kademeli kür |
| Kaba tuşe ve donuk renk | Aşırı dolgu, bağlayıcı aç kaldı | Katı maddeyi yeniden dengeleyin, aşağıdaki bağlayıcı penceresine bakın |
Pastayı Bağlayıcı Penceresi Etrafında Kurun
Pres tarafındaki hamleler tamamlandığında, pastanın kendisinde iki ayar kalır: ne kadar su taşıdığı ve bağlayıcının bıçak altında nasıl davrandığı. Düşük viskoziteli bir bağlayıcı, su yüklemeden pigment yüklemenizi sağlar. Bizim YT-8081 baskı pastası kalitemiz, varilden çıktığında 50–200 mPa·s'de kalırken %35 ± 2 katı madde ile çalışır; böylece pasta kalınlığı bağlayıcıyı seyreltmekten değil, yapıdan gelir; film %600 uzama alır, bu da streç örgüde tuşeyi yumuşak tutar. Bir tasarım dolgunluk istediğinde, yüksek katı madde dürüst yoldur: YT-1155 %55 ± 2 katı madde, %1.300'ün üzerinde uzama ve 200–1.200 mPa·s viskozite ile gelir; atladığınız her gram su, savaşmanız gerekmeyen bir gram akma demektir; kalın tuşe ve plaka pastaları için tasarlanmıştır. YT-8081 TDS ve YT-1155 teknik föyü film tablolarını içeriyor. Her iki ürün de bizim su bazlı poliüretan bağlayıcı serimizde yer alıyor ve aynı aile, daha önce ele aldığımız yaş sürtme işini de üstleniyor; yaş sürtme haslığı notu bu nedenle burada keskinlik ile yıkama haslığı birbirine feda edilmiyor.
Reoloji, Çözümün Genellikle Yaşadığı Yer
Kalınlaştırıcı seçimi, elinizde bir çalışma aralığı olup olmayacağını belirler. İlişkisel poliüretan kalınlaştırıcılar, rakle altında çöken ve kayma durur durmaz yeniden yapılanan bir yapı oluşturur; tekstil patı için gereken tam olarak budur. Bizim YT-255A ürünümüz, formülün %0,5–2,0'ı oranında dozlanan, pH'tan bağımsız, düşük kayma altında güçlü ve pseudoplastik akış gösteren noniyonik bir HEUR'dur; reoloji katkı maddesi sayfası bir eğri oluşturmak için harmanlanacak diğer ürünleri listeler. Selülozik kalınlaştırıcılar farklı bir hikaye anlatır: suyu tutarlar, nemli günlerde akarlar ve bazıları elek üzerinde film yapar; bu da farklı bir kılıkta yükleme şikayetidir. İnce çizgi işlerinde selülozu dışarıda tutuyoruz ve yalnızca bir atölye kaba bir tasarımda ucuz dolgu istediğinde eser miktarda karıştırıyoruz.
Ve dürüst sınır: kabaca %1,5 HEUR'un üzerinde eğri aşırıya kaçar, pat elek ile giysi arasında ipliklenir ve büyütme altında kenarlar testere dişli görünmeye başlar; oysa kaba dış hat keskindir. Bir kenarı tutmak için bunun üzerinde dozaj yapıyorsanız sorun kalınlaştırıcı yükü değil, su yüküdür. Bağlayıcıya geri dönün.
Serigrafi Patı Hakkında Sık Sorulanlar
Su bazlı pigment patı için kaç mesh kullanılır?
Örgüde çizgi ve yarım ton işlerde 120-156 tel/cm aralığından başlıyoruz, yoğun kapatma gerektiğinde düşürüyoruz. İnce mesh kenarları keskinleştirir ama öğütme iriliğine toleransınızı daraltır; mesh numarasını yükseltmeden önce Hegman kontrolü yapın.
Kalıp dolduğunda sadece su eklesem olur mu?
Olur, bir kez, o da işler arasında mesh yıkaması olarak. Patın içindeki su, ertesi sabah yazılan akma şikayetinin ta kendisidir. Kalıbı temizleyin, bekleme süresini ve nemi kontrol edin, pat formülüne dokunmayın.
Aynı pat neden yağmur mevsiminde farklı davranıyor?
Çünkü kumaştaki su cephesi atölye nemiyle değişir. Yüksek nem, flaş kurumasını yavaşlatır ve pigmentin gidebileceği süreyi uzatır; ekimde çıtır çıtır kuruyan pamuk haşıl, martta nemli kalır. Flaş profilini mevsime göre ayarlayın; biz yaz ve muson denemelerimiz için ayrı kür eğrileri tutuyoruz.
Konturlarınız partiden partiye kayıyorsa, kendi malınızdan bir yaş çekme numunesi ve mesh spesifikasyonunuzu şu adrese gönderin: uygulama laboratuvarımız. Hem baskı hızlarında çalıştırır, size bir pat eğrisi veririz; slogan değil.