Dönüştürdüğümüz ilk flok hattı, Guangzhou dışındaki bir tesiste PVC organosol ile çalışıyordu. Operatörün bir alışkanlığı vardı; bana iki kimya arasındaki farkı tek başına anlatan şey buydu. Yapıştırıcı kafası geçtikten sonra hattın boyunca yürür, en uçtaki sayım föyünü kontrol eder, ancak ondan sonra hav bırakırdı. Solvent ona sekiz dakikalık açık film veriyordu. Su bazlı ise ona doksan saniyeye yakın bir süre verdi ve kayıp dakikaların nereye gittiğini bir hafta boyunca ıskartaya çıkan rulolarla öğrendi.
Bana gönderilen flok hatalarının neredeyse tamamı, yapıştırıcıdan şikâyet değil, bu tek gerçekle girişilen bir tartışma.
Su Bazlı Penceresi Neden Bu Kadar Hızlı Kapanıyor
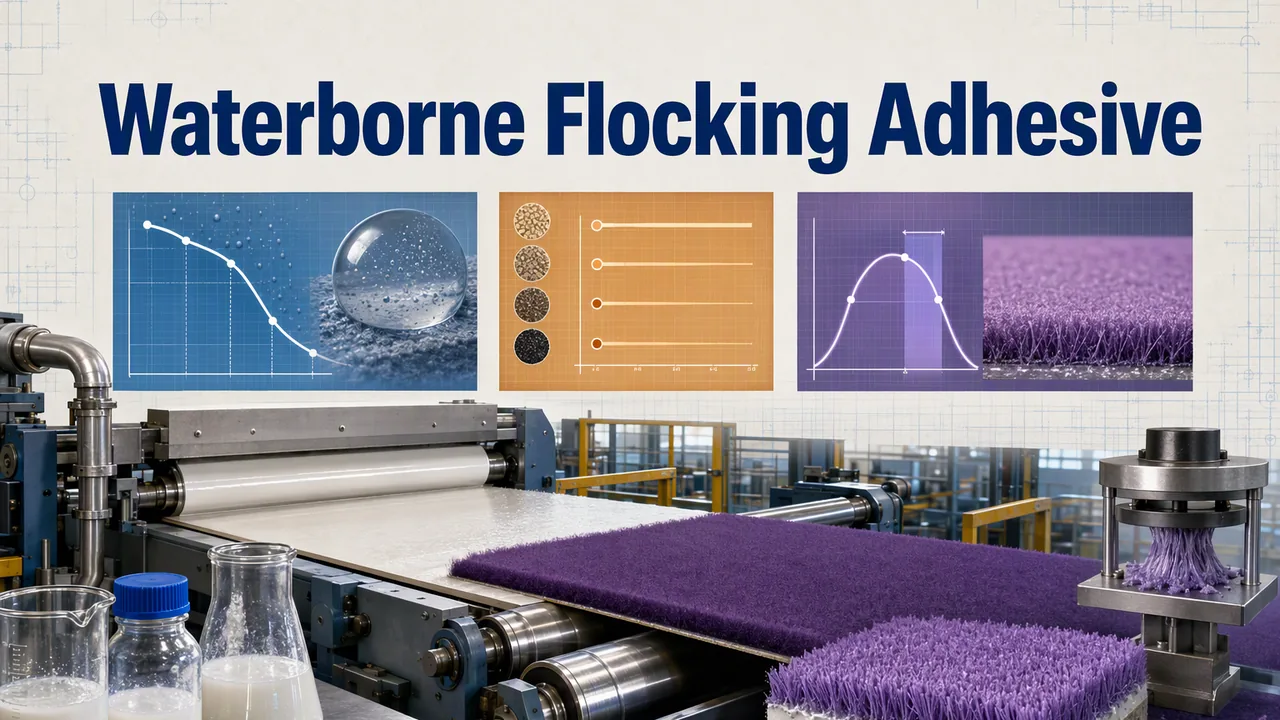
Solvent bazlı flok yapıştırıcısı reçinesini çözünmüş halde tutar; hav, dakikalar sonra hâlâ sıvı olan bir filme inebilir. O katman aynı zamanda kalındır, bu da elyaf kökünü mekanik olarak kavramasını sağlar. Su bazlı poliüretan ise su içinde taşınan partiküller halinde gelir. Film ancak bu partiküller birleştiğinde oluşur ve birleşme, su yüzeyden ayrıldığı anda başlayan tek yönlü bir süreçtir.
Yüzey yapışkanlığı bu eğrinin görünen yarısıdır. YT-200, %45 ± 1 katı madde ve pH 6–8 değerlerinde anyonik alifatik bir dispersiyondur. Kendi köşesindeki çoğu bağlayıcıdan daha uzun süre ıslak ve tutucu bir yüzey korur; su bazlı PU aralığında. Daha uzun, sonsuz demek değil. Partiküller temas edip kaynaştığında hav bir kabuk üzerine iner. Kök, filmin içinde değil üstünde kalır. Panel tezgâhta doğru görünür, sonra müşteride ilk fırça sürtmesinde patlar.
Buradan iki karar çıkar ve dönüşümün tamamı bunlardır. Yapıştırıcının viskozite bandının neresinde durması gerektiğini siz seçersiniz. Sonra tutacak kadar ıslak ile tutacak kadar kapalı arasındaki saniyeleri bulursunuz.
Flok Yapma Şeklinize Göre Ürün Seçimi
Açıklanan viskozite bandı YT-200 üzerinde bilinçli olarak geniştir, 100 ila 1.000 mPa·s, çünkü rakle kafası ile daldırma tankı birbirinin zıttını ister. 125 kg'lık bir partiyi hatta suyla ayarlamaya çalışmak yerine, varil dolmadan önce ekipmanınızın hangi uca ihtiyacı olduğunu bize söyleyin.
| Flock kaplama yöntemi | Filmin üstlenmesi gereken işlev | Nereden başlıyoruz |
|---|---|---|
| Kağıt ve film üzerine elek veya rulo ile flock kaplama | İnce ve keskin kalması, tabakadan içeri geçmemesi | Bant genişliğinin ince ucu, tek paso, kafa çekilir çekilmez hav bırakılır |
| Esnek ürünlerde daldırma ve püskürtme kaplama | Alt tabaka ile birlikte uzaması ve hav patlatmadan toparlanması | Tedarik edildiği haliyle: %45 ± 1 katı madde, bu işin gerektirdiği yumuşak ve uzayabilen sürekli filmi verir |
| Otomotiv ve su bazlı deri flock kaplama | Çözücü ve ısı direncini koruması, açık renkte kalması | Başlangıç noktası alifatik omurga, çözücü şartnamesi için ardından çapraz bağlayıcı |
| Seyrek dokulu kumaş üzerinde kısa hav | Dokuyu kapatmadan tutkalı köke ulaştırın | Ara kurutmalı iki ince pas, asla tek ağır pas değil |
Sınırları açıkça söyleyelim: su bazlı bir tutkal, tek passta plastisolün verdiği dolgunluk kalınlığını oluşturmaz. O derin, yastıklı tutuşa sahip kadife tipi hav, çözücü yolunun metre başına maliyette hâlâ kazandığı tek alandır. Orada kalınlığı ikinci bir kurutma bölgesiyle değil, doğrudan tutkalın kendisiyle satın alırsınız.
Kendi Hattınızda Yapışma Penceresini Bulmak
Bu sayıyı tahmin etmeyi bırakıp ölçüyoruz. Uzun bir panel çekin, kafa geçtikten sonra havı yirmi saniyelik aralıklarla bantlar halinde serpin, ardından her bandı fırça ile ovalayıp hav kalkana kadar sayın. Sonuç, tek panelde görünür geçti/kaldı şeritleri olur ve bir öğleden sonranızı alır. Hattaki diğer her şey artık eski çözücü sürelerine göre değil, bu pencereye göre ayarlanır.
Bunu üç değişken etkiler; düzeltme maliyetlerine göre sıralarsak şöyle. Ara kurutma havası ve kurutucu set değeri filmin ne zaman kapandığını belirler. Nem, suyun hiç çıkıp çıkmayacağını belirler; yaklaşık %75 bağıl nemin üzerinde pencere genişler, bu kulağa iyilik gibi gelir ama aslında yumuşak film sorunudur. Tutkal sarfiyatı ise hav geldiğinde kökte ne kadar hareketli reçine kaldığını belirler.
| Rulodaki belirti | Filmin o sırada ne yaptığı | İlk müdahale |
|---|---|---|
| Fırça veya bant altında hav çıkıyor, kaplama düzgün görünüyor | Hav, deri oluştuktan sonra serpilmiş, yani kök filme hiç girmemiş | Damla mesafesini kısaltın ya da kafayı yavaşlatın, ardından yirmi saniyelik kademe testini yeniden çalıştırın |
| Desenin kenarları bulanıklaşıyor ve tasarım keskinliğini kaybediyor | Hav, pozisyonu tutamayacak kadar ıslak filme düştü, dolayısıyla lifler kaydı | Hav kafasından önce uçma süresi ekleyin, her seferinde bir kademe |
| Geniş panelin ortasında kel lekeler | Tutkal önce kenarlarda kabuk bağlıyor ya da kafa aralığı enine göre eşit değil | Kafayı üç noktadan profillendirin ve masanın ortasındaki kanal akışını kontrol edin |
| Tutam karton gibi sert, kaplama bükülmede çatlıyor | Katkı miktarı çok yüksek ya da aşırı çapraz bağlayıcı filmi sertleştiriyor | Çapraz bağlayıcı seviyesine dokunmadan önce alınan gramajı düşürün |
| Hav, ıslak silmeden sonra solvent veya su lekesi bırakıyor | Film birleşti ama tam kürlenmedi, dolayısıyla bağlayıcı hâlâ suya hassas | Fırın havasını değil, film sıcaklığını ölçün ve sıcaklıkta kalma süresini uzatın |
| Vardiya boyunca teknedeki viskozite yükselir | Açık banyodan suyun uzaklaşması, üstüne bir de anyonik sistemin katyonik yumuşatıcı kalıntısıyla karşılaşması | Tekneyi kapalı tutun, taze dozajlayın ve bir önceki partinin yumuşatıcısına asla güvenmeyin |
Kimyayla Pencereyi Açmak
Mekanik çözümler tükendiğinde pencerenin kendisi genişletilebilir. İşte burada rafta tuttuğumuz iki çapraz bağlayıcı bir flocking hattında önem taşıyan bir noktada birbirinden ayrılıyor.
YT-G30 polimerik bir karbodiimiddir. Reçinedeki karboksil gruplarıyla tepkimeye girer; oda sıcaklığında yavaş, film kuruyup ısındıkça hızlı. Bu profil burada ideale yakın. Tekne vardiya boyunca açık kalır ve bağ, parça kafada beklerken değil kurutucuya girdiğinde oluşur. Ayrıca hidroliz direncini iyileştirir ve aziridin kullanım tartışmasını gerektirmez; çünkü o tipler için duyarlılık yapmayan bir ikame olarak konumlandırılmıştır.
YT-6300 alifatik monomerlerden üretilmiş, %20,5 ila %21,5 NCO içeren su bazlı anyonik bir kürleme maddesidir ve elle karıştırarak reçineye katılır. Açık kalma süresi üç ila dört saat olarak belirtilmiştir; yani sertliği, su ve kimyasal direnci tekne ömrüne değil vardiya ömrüne göre kazandırır. Yüksek NCO içeriği, dozajın konvansiyonel tiplere göre daha düşük olması anlamına gelir; sararma yapmaması ise açık renkli hav yüzeylerde önemlidir. Her ikisi de YT-G30 ve YT-6300 TDS veri sayfalarında belgelenmiştir.
Çapraz bağlayıcının yapamadığı şeyler var. Bir organosol katmanının verdiği kalın mekanik tutuşu sağlamaz; kapalı bir deri üzerine oturmuş havluyu da kurtaramaz. Dozunu kaçırırsanız tersi bir sorunla karşılaşırsınız: daha erken kabuk bağlayan bir film ve sertleşen bir tutuş. Biz önce merdiven testinin çalıştırılmasını tercih ederiz.
Bir hattın inanmadan önce bizim test ettiklerimiz
- Yirmi saniyelik merdiven paneli; çünkü damla zamanlaması yanlışsa diğer bütün sayılar anlamsızdır.
- Geçiş bandında sert fırça sayımıyla hav tutunması; yalnızca kurutucudan yeni çıkmış halde değil, kondisyonlama öncesi ve sonrası okunur.
- ISO 105-X12'ye göre kuru ve yaş sürtme; çünkü kaplamayı geçip sürtmeye takılan bir hav, dönüştürücü hattın klasik şikâyetidir.
- 40 °C'de beş yıkama, ardından fırça sayımı tekrar. Az kürlenmiş film tam burada kendini gösterir; aynı savı şurada da dile getiriyoruz: yıkama ve kuru temizleme dayanımı.
- Tutuş ve parlaklık, müşterinin elinde tuttuğu solvent paneliyle karşılaştırılarak değerlendirilir; elastik bir alt tabakaya gidecek her üründe ayrıca esneme kontrolü yapılır.
- Depolama mantığı: YT-200 5–30 °C'de on iki ay saklanır ve kesinlikle donmamalıdır; kışın konteyner ya da yazın açık saha için plan, ilk siparişten önce yapılmalı, varil soğuk geldikten sonra değil.
Şunu isteyin: YT-200 TDS ve bize iki başarısız panel ile hav uzunluğunuzu ve kafa hızınızı gönderin. Merdiven testini sizin kumaşınızda çalıştırır, su bazlı pencereyi solvent zamanlamalarınızın yanına yazılı olarak koyarız.
Flok denemesinden gelen sorular
Su bazlı yapıştırıcıda hat hızından gerçekte ne kadar kaybediyorum?
Kısıt yapıştırıcının kendisi değil, suyun uçması. Flok kafasının aplikatörün hemen arkasında olduğu kısa makinelerde pencereyi bant hızını düşürerek geri kazanıyorsunuz; bunun maliyeti de bu. Mevcut kurutma bölgesi olan bir hatta ise hızı çoğu zaman koruyabilirsiniz, çünkü su zaten parasını ödediğiniz mesafe boyunca çıkıyor.
Mevcut yumuşatıcı ve pigment katkılarımı kullanmaya devam edebilir miyim?
Otomatik olarak değil. YT-200 pH 6–8 aralığında anyoniktir; katyonik yumuşatıcı teknede onu bozar ve siz bunu viskozite sorunu olarak okursunuz. Bir varil almadan önce bir beher deneyi yapın. Güvenli başlangıç noktası non-iyonik katkılar; pigment pastasında da aynı yük sorusunu kontrol edin.
Önce hangisine başvurmalıyım, karbodiimid mi izosiyanat kürleme ajanı mı?
Şikayetiniz teknedeki açık kalma süresiyse YT-G30 ile başlayın, çünkü oda sıcaklığındaki reaksiyonu bilinçli olarak yavaştır. Şikayetiniz hav tuttuğunda yıkama veya solvent spesifikasyonuysa YT-6300 ile başlayın ve üç-dört saatlik süresi içinde çalışın.
Kumaşınızı, havınızı ve bu hafta reddettiğiniz paneli gönderin: uygulama laboratuvarımıza sorun.