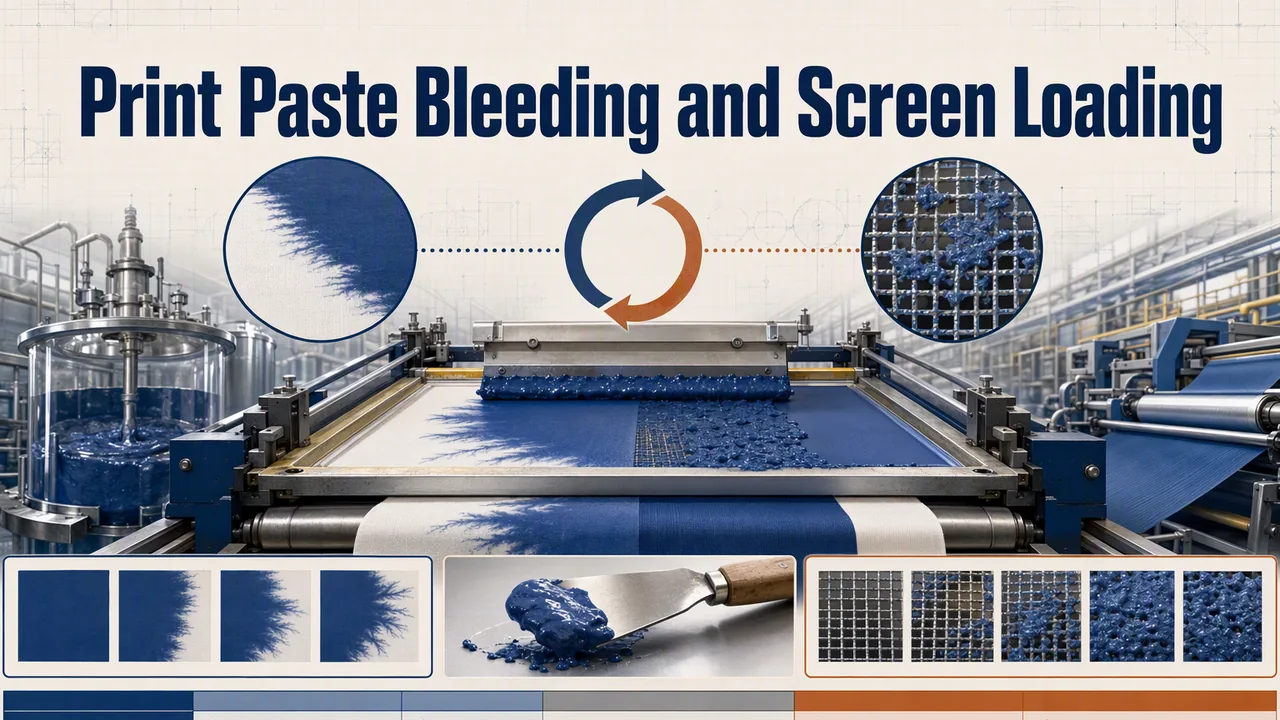
Im Betrieb läuft Sechsfarben-Pigmentdruck auf Wasserbasis auf Baumwoll-Strickware, und die dritte Farbe verlor ständig ihre Konturen. Bis zur zweiten Palette hatte der Maschinenführer die Pastenviskosität zweimal gesenkt, um das Sieb freizubekommen, die Konturen waren im nächsten Durchgang weich geworden, und irgendjemand gab dem Pigmentmahlgut die Schuld. Wir haben schon erlebt, wie diese Schleife eine ganze Produktionswoche verbrannt hat: Ausbluten und Siebzulaufen sind keine zwei Probleme. Es ist ein Rheologiefenster, das von zwei Seiten gleichzeitig verfehlt wird.
Zwei Fehler, die sich gegenseitig verstärken
Auf der Druckmaschine drückt die Rakel die Paste durch ein offenes Sieb auf den Stoff. In dem Moment, in dem die Klinge vorbeigeht, muss die Paste ihre Struktur schnell genug wieder aufbauen, damit die Kapillarwirkung im Garn sie nicht nach außen zieht. Ist die Niedrigscherviskosität nach dem Scherpeak zu schwach, wandern die Punktkanten. Das ist Ausbluten.
Das Siebzulaufen ist die andere Seite. Paste, die zwischen den Hüben auf dem Sieb antrocknet, Pigmentagglomerate, die größer sind als die Sieböffnung, oder ein Verdicker, der einen Film bildet, setzen nach und nach genau die Öffnungen zu, die offen bleiben müssen. Die Reaktion des Bedieners – mit Wasser verdünnen – macht das Sieb heute frei und garantiert morgen das Ausbluten, denn sie senkt genau die Eigenschaft, die die Kante hält.
Ein weiterer Mechanismus, der benannt werden sollte: Paste auf Wasserbasis wird von Wasser getragen. Der Stoff nimmt die Wasserfront ungleichmäßig auf, schneller entlang Noppen und Schlichtelücken, und das Pigment reitet auf dieser Front. Eine Paste, die an einem ruhigen Tag dem Ausbluten widersteht, kann in einer feuchten Halle stark ausfransen, weil die Stoffoberfläche bereits nass ist, wenn die Paste auftrifft.
Mit dem Spatel diagnostizieren, nicht mit dem Slogan
Bevor Sie an der Rezeptur drehen, machen Sie vier Prüfungen, die eine Stunde dauern. Ziehen Sie einen Streifen der laufenden Paste auf dem tatsächlichen Ware auf und beobachten Sie ihn sechzig Sekunden lang unter der Lampe; das Ausbluten, das Sie befürchten, ist dort sichtbar, nicht erst nach dem Trocknen. Messen Sie die Paste bei zwei Scherraten statt mit einer einzigen Brookfield-Zahl, denn ein einzelner Messwert verdeckt das Erholungsverhalten, auf das es ankommt; die ASTM D2196 Rotationsviskosimeter-Verfahren decken das Vorgehen ab, und ein Scherspannungs-Sweep zeigt Ihnen die Erholung in einer Kurve. Prüfen Sie das Pigmentmahlgut auf dem Hegman-Gauge gegen Ihre Sieböffnung; alles, was an ein Drittel der Siebbreite heranreicht, setzt das Sieb zu. Und wiegen Sie das Sieb vor und nach einer Stunde Druck, um zu sehen, wie viel Trockenfilm Sie tatsächlich darauf absetzen.
Die Fehlertabelle
| Symptom | Wahrscheinliche Ursache | Erster Ansatz |
|---|---|---|
| Kanten franst direkt nach dem Rakeln aus | Schwacher Strukturwiederaufbau; Paste zu dünn | Niedrigschererholung erhöhen, kein Wasser zugeben |
| Siebdurchgänge verstopfen nach Minuten im Leerlauf | Hautbildung auf dem Sieb | Kürzere Leerlaufzeiten; Filmbildung des Verdickers prüfen |
| Verstopfung nur bei trockenen, heißen Schichten | Trocknung auf dem Sieb schneller als Farbnachfluss | Hallenfeuchte und Rakelgeschwindigkeit, nicht das Harz |
| Nadelstiche bei hoher Deckung | Luft in der Paste oder Mahlung zu grob für das Sieb | Über Nacht entgasen; Hegman-Wert prüfen |
| Scharfer Druck, nach dem Härten weicher Griff | Das Ablüften treibt das Pigment an die Wasserfront | Erst schwaches Ablüften, nach der Fixierung stufenweise härten |
| Rauer Griff und stumpfe Farbe | Zu viel Füllstoff, Bindemittel unterversorgt | Feststoffgehalt neu einstellen, siehe Bindemittelfenster unten |
Die Paste um das Bindemittelfenster herum aufbauen
Sind die Eingriffe an der Presse erledigt, bleiben der Paste selbst zwei Stellschrauben: wie viel Wasser sie trägt und wie sich ihr Bindemittel unter der Rakel verhält. Ein niedrigviskoses Bindemittel erlaubt es, Pigment zuzugeben, ohne Wasser mitzuschleppen. Unser YT-8081 Druckpasten-Typ liegt bei 35 ± 2 % Feststoff und bleibt ab Fass bei 50–200 mPa·s, sodass die Pastenkonsistenz aus der Struktur kommt und nicht aus verdünntem Bindemittel; der Film schafft 600 % Dehnung, was den Griff auf Stretch-Strick weich hält. Braucht ein Design Volumen, ist hoher Feststoff der ehrliche Weg: YT-1155 kommt mit 55 ± 2 % Feststoff, über 1.300 % Dehnung und 200–1.200 mPa·s Viskosität und ist für Dickgriff- und Plattenpasten gebaut, bei denen jedes eingesparte Gramm Wasser ein Gramm Ausbluten ist, gegen das Sie nicht ankämpfen müssen. Der YT-8081 TDS und der Datenblatt YT-1155 enthält die Filmtabellen. Beide Typen gehören zu unserer Linie wasserbasierter Polyurethan-Bindemittel, und dieselbe Familie übernimmt die Nassreibechtheit, die wir im Merkblatt zur Nassreibechtigkeit behandelt haben – Schärfe und Waschechtheit werden hier also nicht gegeneinander eingetauscht.
Die Rheologie ist meist der Punkt, an dem sich das Problem lösen lässt
Die Wahl des Verdickers entscheidet überhaupt erst darüber, ob Sie ein Verarbeitungsfenster haben. Assoziative Polyurethan-Verdicker bauen eine Struktur auf, die unter der Rakel zusammenbricht und sich in dem Moment wieder aufbaut, in dem die Scherung aufhört – genau die Form, die eine Textilpaste braucht. Unser YT-255A ist ein nichtionischer HEUR, dosiert mit 0,5–2,0 % der Rezeptur, pH-unabhängig und stark bei niedriger Scherung mit pseudoplastischem Fließverhalten; die Seite Rheologie-Additive listet die übrigen Typen für die Abstimmung einer Kurve auf. Cellulose-Verdicker erzählen eine andere Geschichte: Sie halten Wasser, sie bluten an feuchten Tagen aus, und einige von ihnen bilden einen Film über dem Sieb – das ist die Beladungsbeschwerde in anderem Gewand. Cellulose halten wir aus der Feinstlinienarbeit heraus und mischen nur Spuren davon zu, wenn ein Betrieb preisgünstige Körpergebung für ein grobes Design braucht.
Und die ehrliche Grenze: Ab etwa 1,5 % HEUR schießt die Kurve über, die Paste zieht Fäden zwischen Sieb und Ware, und die Kanten wirken unter dem Vergrößerungsglas sägezahnartig, obwohl die grobe Kontur scharf ist. Wenn Sie darüber dosieren, um eine Kante zu halten, liegt das Problem an der Wasserlast, nicht an der Verdickerlast. Gehen Sie zurück zum Bindemittel.
FAQ zu Siebdruckpasten
Welche Gewebefeinheit für wasserbasierte Pigmentpaste?
Für Linien und Halbtöne auf Maschenware starten wir bei 120 bis 156 Fäden pro Zentimeter und gehen für deckende Flächen herunter. Feines Gewebe schärft die Kanten, verringert aber die Toleranz gegenüber grober Mahlung – deshalb vor jeder Erhöhung der Fadenzahl erst ein Hegman-Check.
Kann ich einfach Wasser zugeben, wenn das Sieb zusetzt?
Einmal ja, und nur als Siebspülung zwischen zwei Durchläufen. Wasser in der Paste ist der Grund, warum am nächsten Morgen eine Ausblutungsreklamation auf dem Tisch liegt. Sieb freimachen, Standzeit und Luftfeuchte prüfen, Paste unverändert lassen.
Warum verhält sich dieselbe Paste in der Regenzeit anders?
Weil sich die Wasserfront im Gewebe mit der Hallenluftfeuchte verschiebt. Hohe Feuchte verlangsamt das Abflashen und verlängert die Zeit, in der das Pigment wandern kann; Baumwollschlichte, die im Oktober trocken wird, bleibt im März feucht. Flash-Profil saisonal anpassen – für Sommer- und Monsunversuche führen wir getrennte Härtungskurven.
Wenn Ihre Konturen von Charge zu Charge wandern, schicken Sie einen Nassausstrich auf Ihrem eigenen Material plus Ihre Gewebespezifikation an unser Applikationslabor. Wir fahren ihn bei beiden Pressengeschwindigkeiten und liefern eine Pastenkurve zurück, keinen Werbespruch.