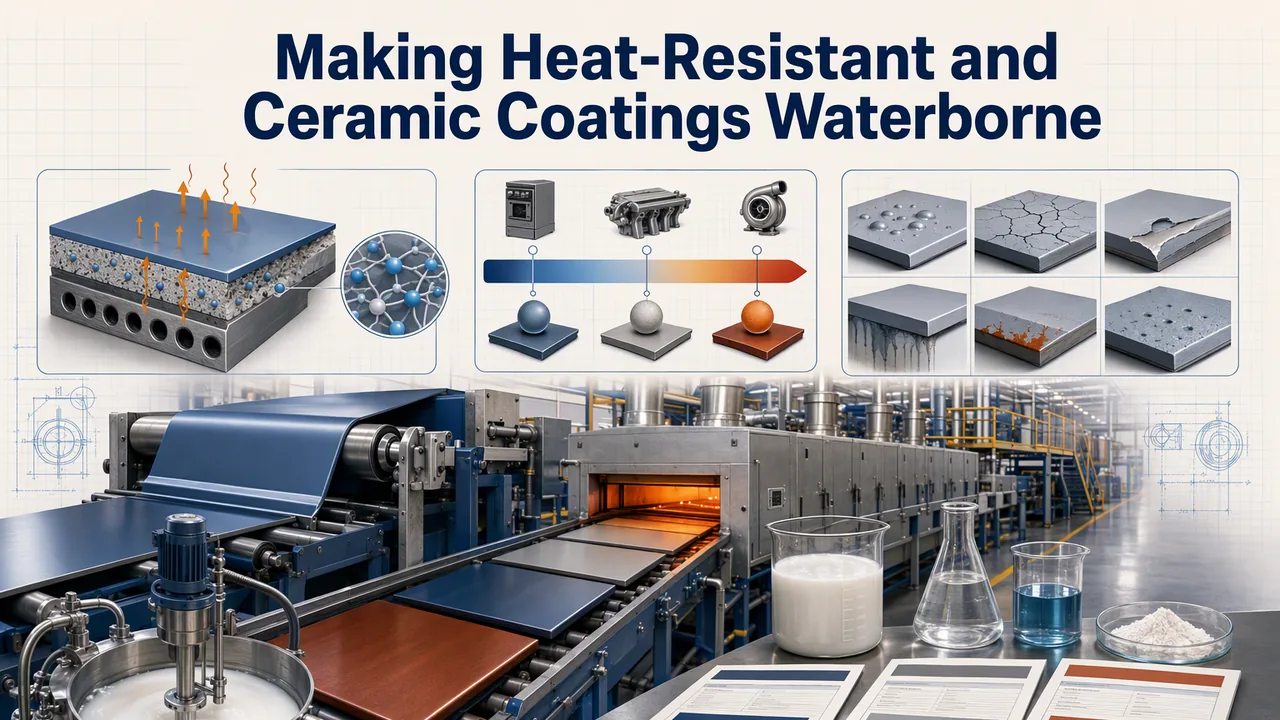
La primera línea que me pidieron convertir trabajaba con una imprimación de etilsilicato en base solvente. Estaba en un taller de estampado de acero: cuarenta piezas por bastidor, una sola inmersión y un horno que se pasaba media tarde expulsando etanol de una cabina. La renovación de su permiso les impuso un techo de COV en la nave para la primavera siguiente. La consulta llegó como suelen llegar estas consultas: ¿se puede correr la misma resistencia térmica en agua?
Doce meses y tres líneas reconstruidas después, diría que esto no es cambiar un diluyente por otro. En un recubrimiento resistente al calor o cerámico, el ligante es una estructura temporal. Lo que sobrevive a la primera cocción es la red inorgánica que deja atrás. Casi todo lo que cambia durante la conversión tiene que ver con la lentitud con que esa red suelta su agua.
Qué hace el ligante en la primera cocción
Los sistemas inorgánicos en solvente funcionan por hidrólisis a temperatura ambiente. Los grupos alcoxi se encuentran con la humedad del aire y pasan a silanol. Luego se enlazan en Si-O-Si y liberan etanol, y ese etanol es la fracción por la que responde su depuradora. Lo que queda sobre la pieza es sílice, más los óxidos metálicos que haya aportado la carga de pigmento. Por eso una imprimación de etilsilicato bien curada aguanta 400 °C sin problema y una epoxi no.
La vía acuosa resistente al calor lleva el mismo esqueleto de óxidos en un vehículo distinto. Es una dispersión de silicato estabilizada en medio alcalino, y condensa a medida que el agua se va y el pH baja. La nuestra es YT-6033, una resina de silicato inorgánico con 32 ± 1 % de sólidos, pH 9–11, densidad 1,208 a 20 °C, apta para unos 1200 °C en servicio.
Lo que cambia es el secado, y cambia bastante. El agua necesita más energía que el etanol para salir de una película. Parte además sale por la interfaz con el sustrato y no por la superficie, así que la ventana de flash-off se alarga. La humedad del taller empieza a importar como nunca importó antes. En nuestro laboratorio hemos perdido más líneas convertidas por ese detalle que por cualquier cosa que haga la química inorgánica.
Elegir un grado acuoso por temperatura de servicio, no por velocidad de línea
Tres umbrales deciden la fórmula. La velocidad de línea solo discute dónde quedan.
Por debajo de unos 120–150 °C en continuo, no compre química inorgánica. Un poliuretano o un acrílico acuoso convencional hace el trabajo y cuesta menos por kilo. Por encima de esa ventana, una película de PU no falla en el horno. Falla en el primer verano caluroso sobre un palé de transporte, que es una peor manera de enterarse. Para trabajos de mobiliario y carpintería en esa banda mantenemos nuestros grados de recubrimiento y sus valores en la recubrimiento para madera páginas.
Las superficies de cerámica, vidrio y sanitarios son el punto intermedio interesante. Estos recubrimientos nunca llegan a 200 °C en servicio, y aun así se horneaban a 200 °C solo para ganar dureza. Ahí es donde se justifica una silicona inorgánica monocomponente de curado al aire. YT-6505 trabaja con 18 ± 1 % de sólidos a pH 7–10 y alcanza 5H en lápiz. YT-6508 trabaja con 20 ± 1 % de sólidos en la misma ventana de pH, con 4H–6H y una tenacidad notablemente mayor para piezas que flexionan o sufren ciclos térmicos. Ambos se adhieren a metal, vidrio, cerámica, plástico y madera sin imprimación aparte, y ambos juegos de cifras figuran en las fichas de YT-6505 y YT-6508 TDS.
Por encima de unos 600 °C, y en cualquier caso en que una película deba mantener resistencia al agua y a los disolventes junto con el calor, YT-6033 es el único de los tres grados que conserva una película coherente que protege la pieza.
Conviene ser franco sobre lo que aporta el cambio, porque no es la cifra de calor. En el lado cerámico, lo que aporta es prescindir del horno. Un recubrimiento que alcanza su dureza al aire no deforma un bisel de plástico, no se convierte en cuello de botella al final de la línea ni consume gas. Lo que no aporta es velocidad en una mañana fría. YT-6508 endurece sin horno, sí, pero el entrecruzamiento sigue avanzando despacio a temperatura ambiente. La cifra de 4H–6H significa, por tanto, lo que haya dado su propio perfil de curado. Mídala en su probeta antes de dársela a un cliente, y cuente con que una pieza embalada demasiado pronto vuelva con la marca de su propia caja. El cálculo de costes que expusimos para reducir COV en recubrimientos industriales se traslada a los aglomerantes inorgánicos, donde el ahorro lo aporta el horno y no el coalescente.
Seis fallos típicos de una línea convertida durante su primer mes
Todas las conversiones que hemos depurado han presentado algún subconjunto de esta lista. Los síntomas parecen defectos de recubrimiento; en realidad son defectos de gestión del agua.
| Síntoma en línea | Qué le está indicando | Primer paso |
|---|---|---|
| Velado lechoso o blushing justo después del primer secado | El agua quedó cerrada bajo la piel porque el flash-off fue demasiado corto para la humedad de la planta | Deje la pieza 5–10 minutos de flash abierto antes de que reciba calor y vuelva a ajustar los tiempos del horno. No suba el setpoint para corregir el velado |
| Picaduras (pinholes) a lo largo de los cordones de soldadura y en el interior de los radios de esquina | El agua atrapada sale a través de una pieza de acero sinterizado o perfilado después de que la superficie haya fraguado | Primera capa más fina y flash más largo. En bastidores por inmersión, escurra y golpee suavemente antes de abrir la puerta del horno |
| Excelente adherencia sobre vidrio sin tratar; nula sobre azulejo esmaltado | Las películas inorgánicas se anclan a los hidroxilos de la superficie. Un esmalte o un residuo de detergente no deja casi ninguno al que agarrarse | Lije o flamee el esmalte en húmedo y luego realice el corte reticular según ISO 2409 antes del lote, no después |
| Tiza y pulverulencia en el primer calentamiento | Un grado modificado orgánicamente llevado más allá de su límite de servicio, o una película inorgánica con demasiado pigmento orgánico | Vuelva a leer la temperatura de servicio frente a la tabla de grados. Después reequilibre la carga de pigmento en lugar de culpar al ligante |
| Oxidación superficial en acero desnudo dentro de la hora siguiente a la aplicación | Silicato a pH 9–11 más agua sobre una superficie metálica sin pintar | Dosifique un inhibidor de oxidación superficial y lleve la pieza a imprimación dentro de los 30 minutos posteriores a la preparación |
| Viscosidad que sube hacia la gelificación en un bidón o IBC | Amina tampón perdida por una tapa abierta o almacenamiento en caliente. La deriva de pH degrada la dispersión | Dosificación sellada, tapas cerradas y existencias mantenidas entre 5–30 °C, que es la ventana de almacenamiento indicada en la YT-6033 TDS |
Cómo cualificamos un panel convertido
Seis comprobaciones. Las hacemos sobre el sustrato del cliente y no sobre un extendido limpio de acero, porque ahí es donde suele morir la discusión.
- Dureza de lápiz según ASTM D3363. Léala en ambos extremos de la ventana de curado que la línea puede ofrecer realmente.
- Adherencia por cuadrícula según ISO 2409 sobre la superficie real. Ensaye por separado el estado limpio y el estado envejecido.
- Un ciclo de horno con un termopar soldado por puntos a la pieza, sin fiarse del valor de consigna. Subida hasta el objetivo, una hora de mantenimiento, enfriamiento y después fotografía a 200, 400 y 600 °C.
- Calor húmedo a 40 °C y 90% de humedad relativa durante 240 horas. Aquí es donde fallan tarde las conversiones a base agua, y es el ensayo que más talleres se saltan.
- Brillo a 60° antes y después de ese calor húmedo. Añada un frotado con rotulador de carbón sobre un fondo vidriado para cualquier alegación antiadherente que vaya a imprimir.
- Tres ciclos de congelación-descongelación antes de firmar por un contenedor. Las dispersiones de silicato no toleran las heladas, y YT-6033 es una más de ellas.
De seis a ocho semanas es un presupuesto realista de cualificación para una conversión. Los fallos llegan con un patrón que conviene conocer. En las últimas cinco líneas que ayudamos a convertir, el primer rechazo vino de la adherencia sobre una superficie vidriada o del calor húmedo. La resistencia térmica no provocó ninguno.
Los grados de un vistazo
Tres grados, tres cometidos distintos. Las columnas de parámetros son cifras publicadas. La última columna recoge para qué los vemos realmente en uso.
| Grado | Química | Sólidos | pH | Dureza / calor | Aplicaciones |
|---|---|---|---|---|---|
| YT-6033 | Resina de silicato inorgánico | 32 ± 1% | 9–11 | Unos 1200 °C en servicio | Pinturas industriales para piezas calientes, recubrimientos de suelo sobre sustratos duros, acabados para arte y madera que requieren resistencia a la intemperie y al calor |
| YT-6505 | Silicona inorgánica modificada, monocomponente de secado al aire | 18 ± 1% | 7–10 | Lápiz 5H | Sanitarios, superficies cerámicas y de vidrio, terrazo y suelos endurecidos donde la resistencia a la abrasión y a las manchas decide la venta |
| YT-6508 | Silicona inorgánica modificada, monocomponente de secado al aire | 20 ± 1% | 7–10 | 4H–6H, película más resistente | Recubrimiento y adhesión sobre cerámica y vidrio, paneles de túnel, piezas que flexionan o sufren ciclos de temperatura |
Si no queda otra, quédese con la parte aburrida. La presión que puso en marcha la conversión sigue ahí, y la guía de la EPA sobre COV que la enmarcaba no se ha suavizado desde el día en que redactó su justificación de negocio. Si su línea de disolvente ya cumple los objetivos de brillo y adhesión, un recubrimiento inorgánico base agua no superará esas cifras a la primera. Antes de dedicar ocho semanas a comprobarlo, decida si el permiso es el motivo real. Si lo es, elija los dos paneles más difíciles que tenga y envíelos junto con el perfil de su horno. Pondremos los valores del base agua junto a los del disolvente sobre el mismo sustrato.
Preguntas del ensayo de conversión
¿Un recubrimiento inorgánico base agua resiste la misma temperatura que el silicato de etilo al que sustituye?
A temperatura, sí. Ambos acaban formando una red de óxido, y YT-6033 está clasificado para unos 1200 °C. El disolvente conserva dos ventajas más concretas: el secado rápido por evaporación sobre acero frío y el agarre inicial sobre una superficie vidriada o apenas preparada. Ninguna de las dos es un argumento térmico. Ambas se resuelven con tiempo de preparación.
¿Sigo necesitando el horno?
Para los dos grados de secado al aire, no, y ahí suele estar todo el argumento de negocio. Para el silicato, el agua hay que expulsarla, no dejarla que se vaya sola. Un flash en caliente le aporta más que una permanencia prolongada a temperatura ambiente. Cuánto más es cuestión de un ensayo en línea, y preferimos hacerlo sobre su panel antes que aventurar una cifra en un correo.
¿Pasará por mi equipo de pulverización actual?
En general sí, con una salvedad ineludible. Un silicato de pH 9–11 ataca el recorrido húmedo de aluminio y no es nada benévolo con el acero al carbono. Bombas y circuitos de fluido de acero inoxidable o con revestimiento plástico son el punto de partida, no una mejora. Enjuague con agua antes de terminar el turno. El YT-6505 y YT-6508 las dispersiones tienen un contenido de sólidos del 18–20 %, así que las boquillas suelen pasarse de la pistola de solvente sin mayores problemas.
Envíenos el sustrato, el panel que falló y la curva del horno. Corremos las mismas seis verificaciones y le ponemos los resultados junto a su línea actual: consulte con nuestro laboratorio de aplicaciones.