A primeira linha que me pediram para converter rodava um primer de etil silicato à base de solvente. Ficava numa estamparia de aço: quarenta peças por rack, um banho de imersão e um forno que passava boa parte da tarde expulsando etanol da cabine. A renovação da licença ambiental impôs um teto de VOC para o prédio na primavera seguinte. A pergunta chegou no formato de sempre: dá para manter a mesma resistência térmica rodando em água?
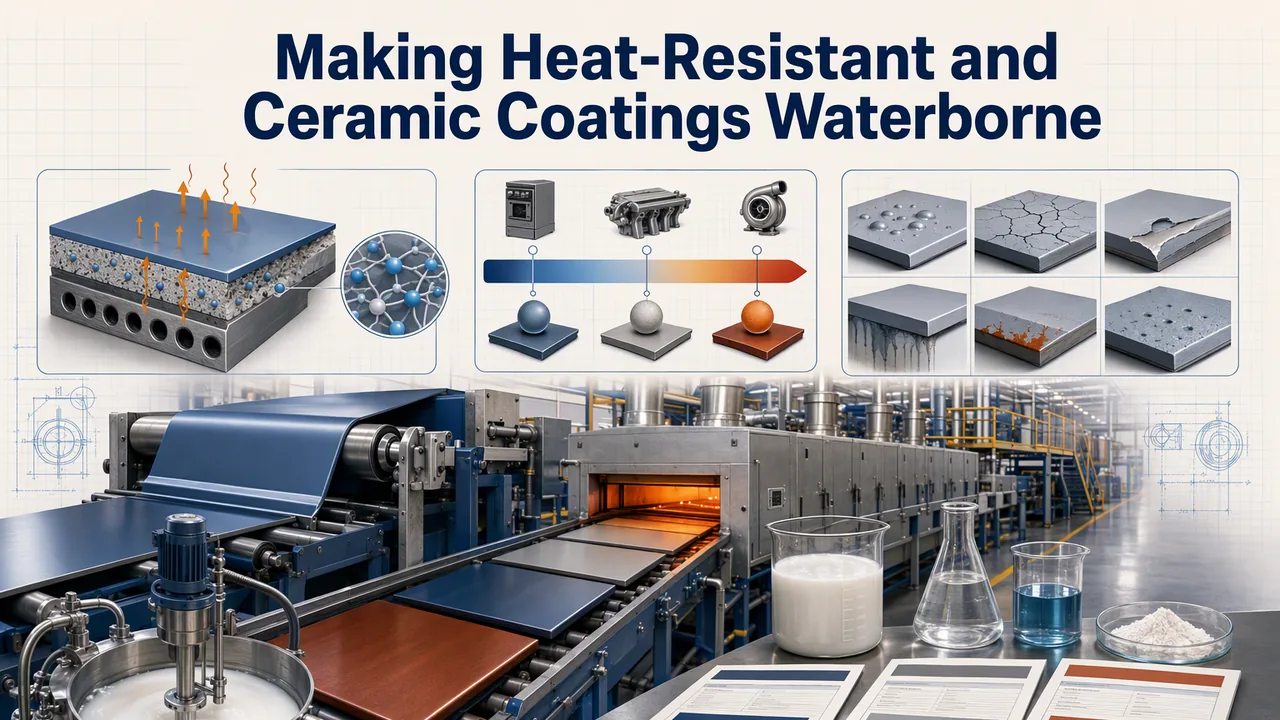
Doze meses e três linhas reconstruídas depois, digo que não se trata de trocar o diluente. Em revestimento cerâmico ou de alta temperatura, o binder é uma estrutura temporária. O que sobrevive à primeira queima é a rede inorgânica que ele deixa para trás. Quase tudo o que muda durante a conversão tem a ver com a lentidão com que essa rede elimina a água.
O que o binder faz na primeira queima
Sistemas inorgânicos à base de solvente trabalham por hidrólise à temperatura ambiente. Os grupos alcóxi encontram a umidade do ar e viram silanol. Depois se ligam em Si-O-Si e liberam etanol — e é esse etanol que o seu lavador de gases contabiliza. O que fica na peça é sílica, mais os óxidos metálicos que a carga de pigmento trouxe. Por isso um primer de etil silicato bem curado aguenta 400 °C numa boa, e um epóxi não.
A rota waterborne de alta temperatura carrega o mesmo esqueleto de óxidos num veículo diferente. É uma dispersão de silicato estabilizada em meio alcalino, que condensa à medida que a água sai e o pH cai. O nosso é o YT-6033, uma resina de silicato inorgânico com 32 ± 1% de sólidos, pH 9–11, densidade 1,208 a 20 °C, indicada para cerca de 1200 °C em serviço.
O que muda é a secagem, e muda bastante. A água precisa de mais energia para sair do filme do que o etanol. Parte dela também sai pela interface com o substrato, não pela superfície, então a janela de flash-off fica mais longa. A umidade da fábrica passa a pesar de um jeito que antes não pesava. No nosso laboratório, perdemos mais linhas convertidas por esse único fato do que por qualquer coisa que a química inorgânica faça.
Escolher a linha waterborne pela temperatura de serviço, não pela velocidade da linha
Três limiares decidem a fórmula. A velocidade da linha só define onde eles ficam.
Abaixo de uns 120–150 °C em regime contínuo, nem compre química inorgânica. Um poliuretano ou acrílico waterborne convencional resolve e custa menos por quilo. Acima dessa faixa, o filme de PU não falha no forno. Falha no primeiro verão quente em cima de um pallet de expedição, o que é um jeito pior de descobrir. Para móveis e esquadrias nessa faixa, mantemos nossas linhas de revestimento e seus números na revestimento para madeira páginas.
Cerâmica, vidro e louças sanitárias formam o meio-termo interessante. Esses revestimentos nunca chegam a 200 °C em serviço, mas foram curados a 200 °C só para atingir dureza. É aí que um silicone inorgânico monocomponente de cura ao ar justifica seu lugar. YT-6505 trabalha com 18 ± 1% de sólidos em pH 7–10 e atinge 5H no lápis. YT-6508 trabalha com 20 ± 1% de sólidos na mesma faixa de pH, com 4H–6H e tenacidade visivelmente maior para peças que flexionam ou sofrem ciclos térmicos. Ambos aderem a metal, vidro, cerâmica, plástico e madeira sem primer separado, e os dois conjuntos de números estão nas fichas YT-6505 e YT-6508 TDS.
Acima de cerca de 600 °C, e em qualquer caso em que o filme precise aliar resistência à água e a solventes ao calor, YT-6033 é o único dos três graus que ainda mantém um filme coerente protegendo a peça.
Sejamos honestos sobre o que a conversão entrega, porque não é o número de calor. No lado cerâmico, ela entrega o forno. Um revestimento que atinge a dureza ao ar não empena uma moldura plástica, não vira gargalo no fim da linha e não queima gás. O que ela não entrega é velocidade numa manhã fria. YT-6508 endurece sem forno, sim, mas a reticulação continua lentamente à temperatura ambiente. O valor de 4H–6H, portanto, significa o que o seu próprio perfil de cura entregou. Meça no seu painel antes de passar o número ao cliente, e espere que uma peça embalada cedo demais volte com a marca da própria caixa. A conta de custo que apresentamos para redução de VOC em revestimentos industriais passa também para os ligantes inorgânicos, e aí quem faz o trabalho é o forno, não o coalescente.
Seis formas de uma linha convertida falhar no primeiro mês
Toda conversão que a gente depurou esbarrou em algum subconjunto desta lista. Os sintomas parecem defeitos de revestimento. São defeitos de gestão de água.
| Sintoma na linha | O que ele está dizendo | Primeira providência |
|---|---|---|
| Névoa leitosa ou blushing logo após a primeira secagem | A água ficou fechada sob a pele porque o flash-off foi curto demais para a umidade da planta | Deixe a peça com 5–10 minutos de flash aberto antes de encostar no calor e depois recronometre o forno. Não suba o setpoint para tentar eliminar a névoa |
| Pinholes ao longo das costuras de solda e dentro dos raios de canto | Água aprisionada sai através de uma peça de aço sinterizado ou perfilado depois que a superfície já assentou | Primeira demão mais fina com flash mais longo. Em racks de imersão, escorra e dê batidas antes de abrir a porta do forno |
| Aderência excelente em vidro cru, nenhuma em azulejo esmaltado | Filmes inorgânicos se ancoram nas hidroxilas da superfície. Um esmalte ou resíduo de detergente não deixa quase nenhuma para agarrar | Lixe ou passe chama úmida no esmalte e rode o cross-cut conforme ISO 2409 antes do lote, não depois |
| Gizamento e pulverulência já no primeiro aquecimento | Uma linha modificada organicamente forçada além do limite de serviço, ou um filme inorgânico carregando pigmento orgânico demais | Reveja a temperatura de serviço contra a tabela de linhas. Depois rebalanceie a carga de pigmento em vez de culpar o binder |
| Flash rust em aço nu dentro de uma hora após a aplicação | Silicato pH 9–11 mais água sobre metal sem pintura | Dose um inibidor de flash rust e leve a peça ao primer em até 30 minutos após o preparo |
| Viscosidade subindo para gel no tambor ou no IBC | Amina tampão perdida por tampa aberta ou armazenagem aquecida. A deriva de pH derruba a dispersão | Dosagem selada, tampas fechadas e estoque entre 5–30 °C, que é a janela de armazenagem do YT-6033 TDS |
Como qualificamos um painel convertido
São seis verificações. Rodamos tudo no substrato do cliente, não num drawdown em aço limpo — é ali que a discussão costuma morrer.
- Dureza a lápis conforme ASTM D3363. Leia nas duas pontas da janela de cura que a linha realmente consegue entregar.
- Adesão por corte cruzado conforme ISO 2409 na superfície real. Teste separadamente a condição limpa e a condição envelhecida.
- Um ciclo de forno com termopar soldado na peça, sem confiar no setpoint. Suba até a temperatura alvo, mantenha por uma hora, resfrie e fotografe a 200, 400 e 600 °C.
- Calor úmido a 40 °C e 90% de umidade relativa por 240 horas. É aqui que as conversões para base água falham tarde, e é o ensaio que a maioria das oficinas pula.
- Gloss a 60° antes e depois desse calor úmido. Acrescente um teste de caneta de carbono sobre fundo vitrificado para qualquer alegação antissujeira que você pretenda imprimir.
- Três ciclos de congelamento e descongelamento antes de você assinar por um contêiner. Dispersões de silicato não toleram geada, e YT-6033 é mais uma delas.
Seis a oito semanas é um orçamento realista de qualificação para uma conversão. As falhas aparecem num padrão que vale conhecer. Nas últimas cinco linhas que ajudamos a converter, a primeira reprovação veio de adesão a superfície vitrificada ou de calor úmido. Resistência térmica não reprovou nenhuma delas.
As linhas em resumo
Três linhas, três funções diferentes. As colunas de parâmetros são valores publicados. A última coluna mostra para que de fato vemos cada uma sendo usada.
| Grau | Química | Teor de sólidos | pH | Dureza / calor | Onde se aplica |
|---|---|---|---|---|---|
| YT-6033 | Resina de silicato inorgânico | 32 ± 1% | 9–11 | Cerca de 1200 °C em serviço | Tintas industriais para peças quentes, revestimentos de piso sobre substratos duros, vernizes de acabamento para arte e madeira que exigem resistência às intempéries e ao calor |
| YT-6505 | Silicone inorgânico modificado, 1K com secagem ao ar | 18 ± 1% | 7–10 | Lápis 5H | Louças sanitárias, superfícies cerâmicas e de vidro, granilite e pisos endurecidos em que a resistência a riscos e manchas define a venda |
| YT-6508 | Silicone inorgânico modificado, 1K com secagem ao ar | 20 ± 1% | 7–10 | 4H–6H, filme mais resistente | Revestimento e colagem em cerâmica e vidro, painéis de túnel, peças que flexionam ou sofrem ciclos de temperatura |
Fique com a parte chata, se não houver outra opção. A pressão que motivou a conversão continua lá, e a orientação da EPA sobre COV que serviu de base não arrefeceu desde o dia em que você montou o business case. Se sua linha de solvente já atinge as metas de brilho e aderência, um revestimento inorgânico à base de água não vai superar esses números de primeira. Antes de gastar oito semanas para descobrir, defina se a licença é mesmo o motivo real. Se for, escolha os dois painéis mais difíceis que você tem e envie junto com o perfil do seu forno. Colocamos os números do sistema à base de água ao lado dos do solvente, no mesmo substrato.
Perguntas do teste de conversão
Um revestimento inorgânico à base de água suporta a mesma temperatura que o silicato de etila que ele substitui?
Em temperatura, sim. Os dois terminam como uma rede de óxido, e o YT-6033 é especificado para cerca de 1200 °C. O solvente mantém duas vantagens mais estreitas: a evaporação rápida em aço frio e a aderência inicial em superfície esmaltada ou mal preparada. Nenhuma das duas é argumento térmico. Ambas se resolvem com tempo de preparação.
Ainda preciso do forno?
Para as duas versões de secagem ao ar, não — e normalmente é aí que está todo o business case. Para o silicato, a água precisa ser expulsa, não deixada evaporar sozinha. Um flash aquecido rende mais do que uma cura ambiente mais longa. Quanto mais é teste de linha, e preferimos rodar no seu painel a chutar por e-mail.
Vai passar no meu equipamento de pulverização atual?
Na maior parte, com uma ressalva séria. Um silicato de pH 9–11 ataca o caminho molhado em alumínio e não é nada gentil com aço carbono. Bombas e linhas de fluido em inox ou com revestimento plástico são o ponto de partida, não um upgrade. Faça o flush com água antes do fim do turno. O YT-6505 e YT-6508 As dispersões têm teor de sólidos de 18–20%, então na maioria das vezes o tamanho de bico da pistola de solvente funciona sem drama.
Mande o substrato, o painel que falhou e a curva do forno. Rodamos os mesmos seis testes e colocamos os resultados lado a lado com a sua linha atual: fale com o nosso laboratório de aplicação.