我第一次接手改造的一條線,在一家鋼件衝壓廠:溶劑乙基矽酸鹽底漆,一掛四十件,浸塗一道,烘道整個下午都在排乙醇。第二年春天排汙許可證覆審給整棟廠房壓上 VOC 上限,問題就以這類問題最常見的形式送了過來:同樣的耐溫性能,能不能換成水性跑?
十二個月、三條重建的線之後,我的結論是:這不是換稀釋劑。耐高溫塗層和陶瓷塗層裡的樹脂只是臨時結構,第一次過火之後留下來的無機網絡才是幹活的東西。整個改造過程真正改變的,是這張網絡把水排出去有多慢。
樹脂在第一次過火時幹了什麼
溶劑型無機體系靠常溫水解成膜。烷氧基遇到空氣裡的溼氣變成矽醇,再縮合成 Si-O-Si,同時放出乙醇——那部分乙醇就是尾氣處理裝置替你籤字的量。留在工件上的是二氧化矽,加上顏料帶進來的金屬氧化物。所以固化到位的乙基矽酸鹽底漆在 400 ℃ 毫無感覺,環氧早就撐不住了。
水性路線把同一種氧化物的骨架裝進另一種載體:鹼穩定的矽酸鹽分散體,隨水排出、pH 回落而縮合。我們的對應產品是 YT-6033,無機矽酸鹽樹脂,固含 32 ± 1%,pH 9–11,20 ℃ 比重 1.208,可耐約 1200 ℃。
差別在乾燥,而且差得不小。水從膜裡出去比乙醇更費能量,還有一部分要沿基材界面往外走,所以閃幹時間被拉長,車間溼度第一次成了變量。在我們實驗室裡,改造翻車的線大多敗在這件事上,而不是敗給無機化學本身。
按使用溫度選水性牌號,別按線速
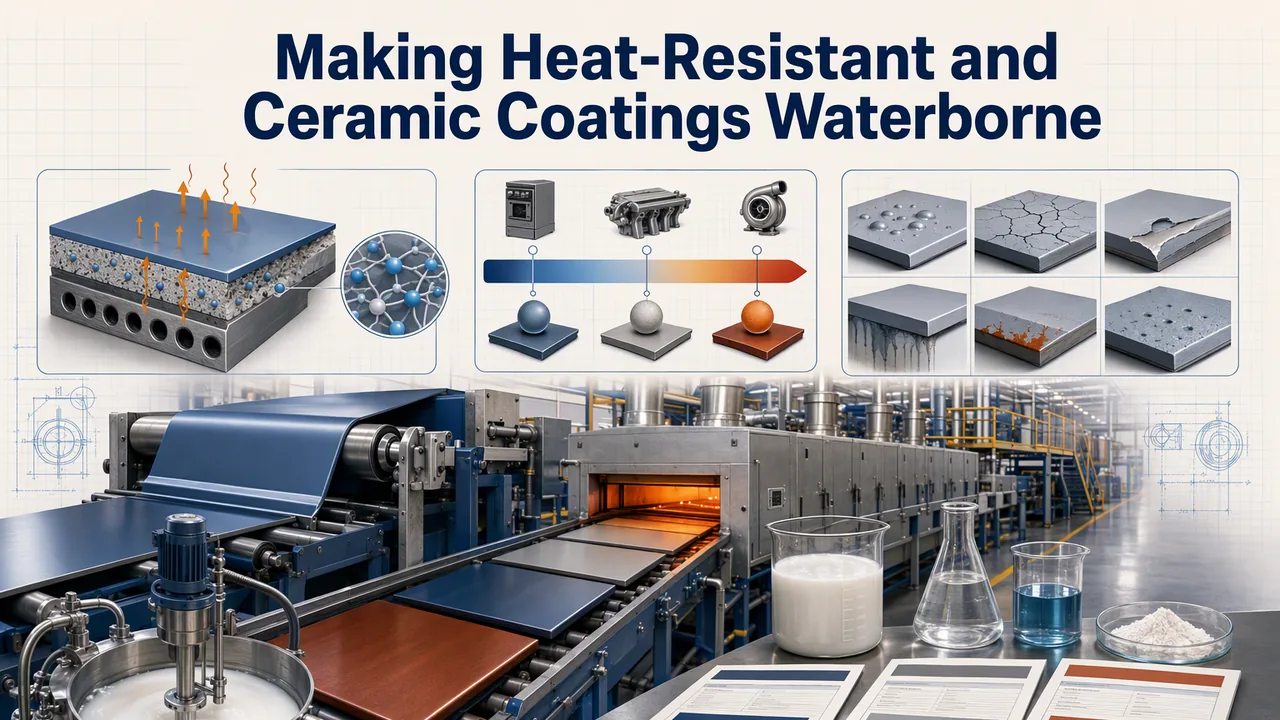
三條溫度線決定配方,線速只決定這三條線畫在哪裡。
連續使用溫度在約 120–150 ℃ 以下,不值得買無機樹脂。常規水性聚氨酯或丙烯酸就夠用,單價還低一截。PU 膜超出溫度窗口,不會在爐子裡暴露,而是第一批貨在夏天的託盤上出問題,那種發現方式更糟。這類家具與木作訂單,我們的塗層牌號和參數都寫在木器塗裝頁面上。
陶瓷、玻璃、衛浴表面是中間那段最有意思的區間。這些塗層在工作狀態見不到 200 ℃,卻一直被拿去 200 ℃ 烘烤,只為換硬度。單組分自幹無機矽樹脂就是為這段來的:YT-6505 固含 18 ± 1%、pH 7–10、鉛筆硬度 5H;YT-6508 固含 20 ± 1%、同一 pH 區間、4H–6H 且韌性明顯更好,適合會形變或冷熱循環的件。兩者都不用另打底塗就能附著金屬、玻璃、陶瓷、塑料與木材,參數見 YT-6505 與 YT-6508 的 TDS。
超過約 600 ℃,或者膜同時還要扛水和溶劑,三個牌號裡只有 YT-6033 在高溫下還剩下一層完整的膜保護工件。
改造到底買到什麼,要跟自己想清楚,答案不是耐溫數字。陶瓷那一頭買到的是烘箱:常溫就能硬化到位的塗層不會烤彎塑料件,不會在線的末端變成節拍瓶頸,也不用燒氣。買不到的是寒冬早班的進度。YT-6508 確實不用烘箱,但交聯在室溫下走得很慢,那個 4H–6H 只等於你自己固化曲線跑出來的結果。先在自家板上量出來,再報給客戶;烘沒透就裝箱的件,回來時會帶著紙箱壓痕。工業漆降 VOC 的四個槓桿裡算過的那筆帳,在這裡同樣成立。
改造後第一個月最常見的六種失敗
我們排查過的改造線,都逃不出這張表的一部分。症狀看著像塗層缺陷,其實全是排水缺陷。
| 線上症狀 | 它在說什麼 | 第一步動作 |
|---|---|---|
| 頭一道烘乾後發白、起霧 | 閃幹時間對不上車間溼度,水被封在膜下 | 工件進熱區前先給 5–10 分鐘敞閃,再重排烘道時間。別用升溫去追霧 |
| 焊縫和轉角圓角處出針孔 | 燒結件或型鋼裡的水在表面結膜之後才擠出來 | 第一道減薄並延長閃幹;浸塗掛具進烘道前先瀝淨、輕敲 |
| 毛坯玻璃附著很好,釉面磚上直接掉 | 無機膜靠表面羥基錨定,釉面和清洗劑殘留沒剩下幾個 | 釉面打磨或火焰處理,按 ISO 2409 百格測試先在批次前驗證,別在批次後 |
| 第一次過火就粉化、掉粉 | 有機改性牌號被推過使用溫度上限,或無機膜裡有機顏料加太多 | 先把使用溫度對回報牌表,再調顏料體積濃度,別急著怪樹脂 |
| 噴後一小時內裸鋼返鏽 | pH 9–11 的矽酸鹽加水,直接壓在未塗裝金屬上 | 加閃鏽抑制劑,前處理後 30 分鐘內進入底塗 |
| 桶或噸桶裡黏度持續爬向凝膠 | 開蓋或高溫存放跑掉緩衝胺,pH 漂移把分散體拉垮 | 密封加料、蓋嚴,儲存溫度按 YT-6033 TDS 控制在 5–30 ℃ |
我們怎麼驗收一塊改造樣板
六項檢查,一律用客戶自己的基材做,不用乾淨的鋼板刮樣,因為爭論通常死在這裡。
- 鉛筆硬度按 ASTM D3363,取線上實際能給到的固化區間兩端各讀一次。
- 附著力按 ISO 2409 百格,做真實表面,包括清洗態和風化態。
- 爐況循環:熱電偶點焊在工件上而不是看設定值,升到目標溫度保溫一小時,冷卻後在 200、400、600 ℃ 各拍一張。
- 溼熱處理 40 ℃、90% 相對溼度、240 小時。水性改造的後期問題多從這裡冒出來,也是最常被跳過的一項。
- 溼熱前後各測一次 60° 光澤;只要打算寫耐汙聲明,就在釉面上加一道馬克筆擦拭。
- 籤整櫃合同之前跑三次凍融。矽酸鹽分散體不耐凍,YT-6033 也不例外。
一次這樣的驗證,預算六到八周比較現實。失敗的規律也值得提前知道:我們最近協助改造的五條線,第一次退貨全部出在釉面附著力或溼熱上,耐溫一項都沒有。
三個牌號一眼對照
三個牌號,三種活。參數列是公開指標,最後一列是我們實際看到的用途。
| 牌號 | 化學類型 | 固含 | pH | 硬度 / 耐溫 | 用在哪裡 |
|---|---|---|---|---|---|
| YT-6033 | 無機矽酸鹽樹脂 | 32 ± 1% | 9–11 | 可耐約 1200 ℃ | 高溫工況工業漆、硬質基材地坪漆,以及既要耐候又要耐溫的藝術塗料與木器面漆 |
| YT-6505 | 改性無機矽樹脂,單組分自幹 | 18 ± 1% | 7–10 | 鉛筆硬度 5H | 衛浴、陶瓷與玻璃表面、固化地坪和磨石地坪,賣點是抗劃傷與耐汙 |
| YT-6508 | 改性無機矽樹脂,單組分自幹 | 20 ± 1% | 7–10 | 4H–6H,膜更韌 | 陶瓷與玻璃的塗層與粘接、隧道塗層,以及會形變或溫度循環的件 |
如果這篇只帶走一條,請帶走最無聊的那條:逼你改造的監管壓力還在,EPA 的 VOC 指南從你寫立項報告那天起也沒有松過。如果你的溶劑線現在光澤和附著力都已經達標,水性無機化學第一遍跑不贏它,那就先確認改造的理由究竟是不是許可證,再決定要不要花八周去驗證。確實是許可證,就把你手上最難的兩塊板連同樣品和烘道曲線寄過來,我們在同一塊基材上把水性和溶劑的數字並排放好。
改造試驗中常被問到的三件事
水性無機塗層能扛住被它替代的乙基矽酸鹽同樣的溫度嗎?
在高溫下能:兩者最後都變成氧化物網絡,YT-6033 的標稱耐溫約 1200 ℃。溶劑桶保留兩項更窄的優勢——冷鋼上的閃幹速度,以及在釉面或前處理不到位表面上的初始抓地。這兩項都不是耐溫問題,也都能靠前處理時間補回來。
烘箱還要不要留?
兩個自幹牌號不用留,商業論證通常就省在這臺烘箱上。矽酸鹽那一檔需要把水趕出去而不是等它自己走,所以一段溫閃幹比延長常溫放置更有效。具體要多長是線試驗的事,我們寧願拿你的板子跑一遍,也不想在郵件裡猜。
能直接用現有的噴塗設備嗎?
大體可以,但有一條硬限制。pH 9–11 的矽酸鹽會咬鋁製溼流通道,對碳鋼也不客氣,所以起點是不鏽鋼或塑料內襯的泵與流道,不是升級選項。下班前用清水循環衝洗。YT-6505 和 YT-6508 固含在 18–20%,黏度通常不用改槍嘴就能直接接手。
把基材、失效樣板和烘道曲線寄給我們,六項檢查在同一個基板跑完再交回你手上:聯繫我們的應用實驗室。