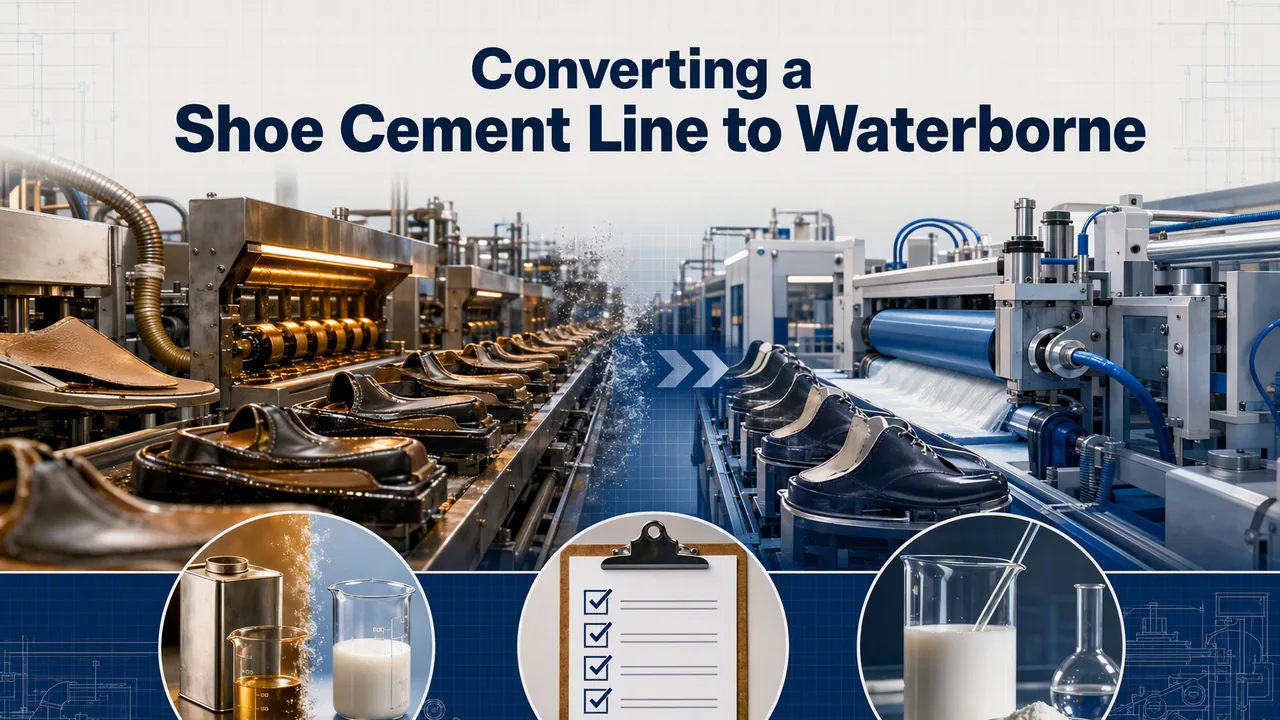
Tedarikçi değiştirme kararı nadiren yapıştırıcı tankından çıkar. İzin ofisinden, yangın müfettişinden ya da marka denetimindeki VOC şartından gelir; terlik veya spor ayakkabı fabrikası geçişe karar verdiğinde takvim baskısı çoktan başlamıştır. Bu dönüşümden geçen o kadar hat gördük ki ilk ayı önceden söyleyebiliriz: yapışma test tezgahında tutar, üçüncü vardiyada kopar ve ekip ilk önce tutkalı suçlar. On seferin dokuzunda tutkal doğrudur, hazır olmayan hattır.
Geçişte Gerçekte Ne Değişir
Solvent bazlı kontakt yapıştırıcılar, genellikle polikloropren, oda sıcaklığında solvent uçtuğu için hızlı kurur ve temas anında yapışır. Isıyla aktive olan su bazlı poliüretan ise aynı işi enerji gerektiren iki adıma böler: su filmden yavaş ayrılır, hava akışı ve ısı ister; ardından yapıştırıcı, solvent sistemlerin hiç istemediği bir aktivasyon sıcaklığında devreye girer. Yani önceden olmayan bir fırın, hiç takip etmediğiniz bir nem aralığı ve soğuk hava depolama kuralı gerekir; çünkü varil bir emülsiyondur ve donma bir söylenti değil, gerçek bir olaydır. Atölyeniz 25 °C'de kapılar açık solvent yapıştırıcı çalıştırıyorsa, su bazlıya geçiş ürün değişimi değil, hat projesidir.
Dönüşüm Kontrol Listesi
- Solvent kalıntısını yok edin. Tankları, pompaları ve hortumları boşaltıp kurutun ve yeniden kaplayın; yoksa kalan solventin emülsiyonu saatler içinde bozacağını kabul edin. Üçüncü gün tankta oluşan tortu neredeyse her zaman atlanan bu adımdır.
- Fırça ve ruloları ayrı tutun. Su bazlı PU, solventle şişmiş süngerden farklı çekilir; ilk parti yapış yapış fırçaların suçu yapıştırıcıya atılır.
- Aktivasyon fırınını denemeden önce kurun, sonra değil. Hızlı kuruyan tiplerde hedef yüzey sıcaklığı 50–55 °C; yüksek aktivasyonlu tipte ise 100–110 °C'dir; bu daha büyük bir kutu ve daha büyük bir fatura demektir.
- Kurutma kuralını yeniden yazın: iki ince kat, tek kalın kattan iyidir ve film preslenmeden önce süt beyazından şeffafa dönmelidir. Bu farkı göremeyen pres operatörüne yeni reçine değil, beş dakikalık eğitim gerekir.
- Nemi, fırın sıcaklığını takip ettiğiniz gibi takip edin. Yaklaşık %75 bağıl nemin üzerinde su bazlı uçma süresi uzar ve tüm istasyon yavaşlar; nemi düşürün ya da kuruma süresi ekleyin, ama telafi için yapıştırıcıyı inceltmeyin.
- Yüzeyleri dürüstçe hazırlayın. Yağlı EVA ve TPU tabanlar kalıptan ayırıcı ile çıkar; yıkayın veya plazma uygulayın. Kalıp yağlı tabanda yapışma kopması, yapıştırıcı şikayeti kılığına girmiş bir kalıp sorunudur.
- Su direnci spesifikasyonunu baştan belirleyin. Program yıkama testi gerektiriyorsa uyumlu bir çapraz bağlayıcıyı %1–5 oranında dozlayın; bizim YT-1102 su bazlı kürleme ajanımız %19–21 NCO içeren bir poliizosiyanat sertleştiricidir ve 5–6 saat açık kalma süresiyle programa göre karıştırıldığında iki vardiyalı bir güne uyar.
- Depolama ve sevkiyat takvimini mevsime göre ayarlayın. Variller 5–30 °C ister. Kışın rıhtımda donan bir konteyner, ya canlandırma ya da reddetme kararıdır; tam da bu karar için test test prosedürünü şurada yazdık: donmuş PUD notu.
- Fire payı ve ilk iki hafta daha yavaş geçer. Fırınlar, alışkanlıklar ve nem planı birlikte oturana kadar çevrim süreleri uzundur. Bunu deneme planında gizleyen fabrikalar, dönüşümü üçüncü haftada bırakanlardır.
Hattınız İçin Grade Seçin
| Grad | Aktivasyon | Katı madde | Hatta en uygun kullanım |
|---|---|---|---|
| YT-502 | 50–55 °C | 40% | Fırça uygulamalı sayada yapıştırma, hızlı aktivasyon ve kristalizasyon |
| YT-507 | 50–55 °C | 50 ± 2% | Yüksek sürtünme direnci isteyen hızlı kuruyan püskürtme hatları |
| YT-503 | 100–110 °C | 39 ± 1% | Bloklanma önleyici ve daha yüksek ısı stabilitesi gereken programlar |
Üçü de anyonik su bazlı yapıştırıcı tipleri 30 °C'de viskozite 1.500 mPa·s'nin altında olduğundan mevcut püskürtme tabancalarında atomize olur ve fırça altında çözücü inceltmeden yayılır. Tam veri sayfaları her ürün sayfasından bağlantılıdır ve yapıştırıcı uygulama kılavuzu açık kalma süresi ile presleme pratiğini kapsar. Sorunuz aslında geçişin kendisinden çok yeşil tutunma ve aktivasyon sıcaklığıyla ilgiliyse, daha önceki ısıyla aktivasyon notu bu konuyu daha derinlemesine ele alıyor.
İlk 30 Gün: Denemelerin Tıkandığı Yer
Hata listesi kısa ve nettir. Film hâlâ süt beyazıyken preslemek; bu zayıf yapışma gibi görünür ama aslında hapsolmuş sudur. Fırınlar hava sıcaklığına değil, alt tabaka sıcaklığına ayarlanmalıdır; aksi hâlde tetikleme yapışma hattında hiç gerçekleşmez. Artan çözücülü yapıştırıcıyı tüketmek için su bazlı tanka karıştırmak; iki kimya el sıkışmaz ve YT-503 farklı yapıdaki yapıştırıcılarla asla karıştırılmaması gerekenlerden biridir. Bir de eskiden daha ince malzeme çeken pompadan kaynaklanan püskürtme tankındaki köpürme; emme borusunu batık tutun ve dönüş hattını yumuşak bırakın.
Adil olmak gerekirse geçişin geri verdiği şeyler: izin baş ağrısı yok, çözücü deposu yok, yangın sigortası konuşması yok ve işçilerin nefes alabildiği bir salon. Sizi buraya iten mevzuat baskısı geçmiyor ve EPA'nın VOC rehberi Washington'da markanızın denetim kontrol listesinde yürüttüğü konuşmanın aynısıdır.
Ayakkabı Yapıştırıcısında Su Bazlıya Geçiş SSS
Çevrim süresi gerçekten solventli yapıştırıcıdan uzun mu?
Evet, ayar tutana kadar istasyon başına dakikalarla ifade edilecek kadar uzun. Su, solventin hiç istemediği ısıya ve hava akışına ihtiyaç duyar. Düzgün bir fırın ve nem planı olan bir hat, bir aylık çalışmayla aradaki farkın çoğunu kapatır; ancak ilk denemede size solvent hızı vaat edilmesine izin vermeyin.
Su bazlı PU yağlı TPU tabanlarda tutar mı?
Kalıp yağı kalmış yüzeylerde tutmaz, hiçbir yapıştırıcı da tutmaz. Yıkayın veya zımparalayın; inatçı TPU için astar geçişi yapın. Taban için otuz saniye harcamanız, bir hafta yapıştırıcıyı suçlamanızdan iyidir.
Aynı hatta solventli ve su bazlıyı birlikte çalıştırabilir miyiz?
Çalıştırabilirsiniz; ayrı tanklar, ayrı fırçalar ve geçişte temizlik ritüeli şartıyla. Çoğu fabrika geçiş yılı boyunca bunu yapıyor zaten. Solvent istasyonunu su bazlı istasyonun akış yönünde sonrasına koyun ki taşma yanlış yöne gitmesin.
Denemeniz bir istasyonda tıkanıyorsa bize taban malzemesini, yapışma hattındaki fırın sıcaklığını ve hata yüzeyinin fotoğrafını gönderin. Çözüm genellikle dokuz kontrol kutusundan birinde, yeni bir reçinede değil.