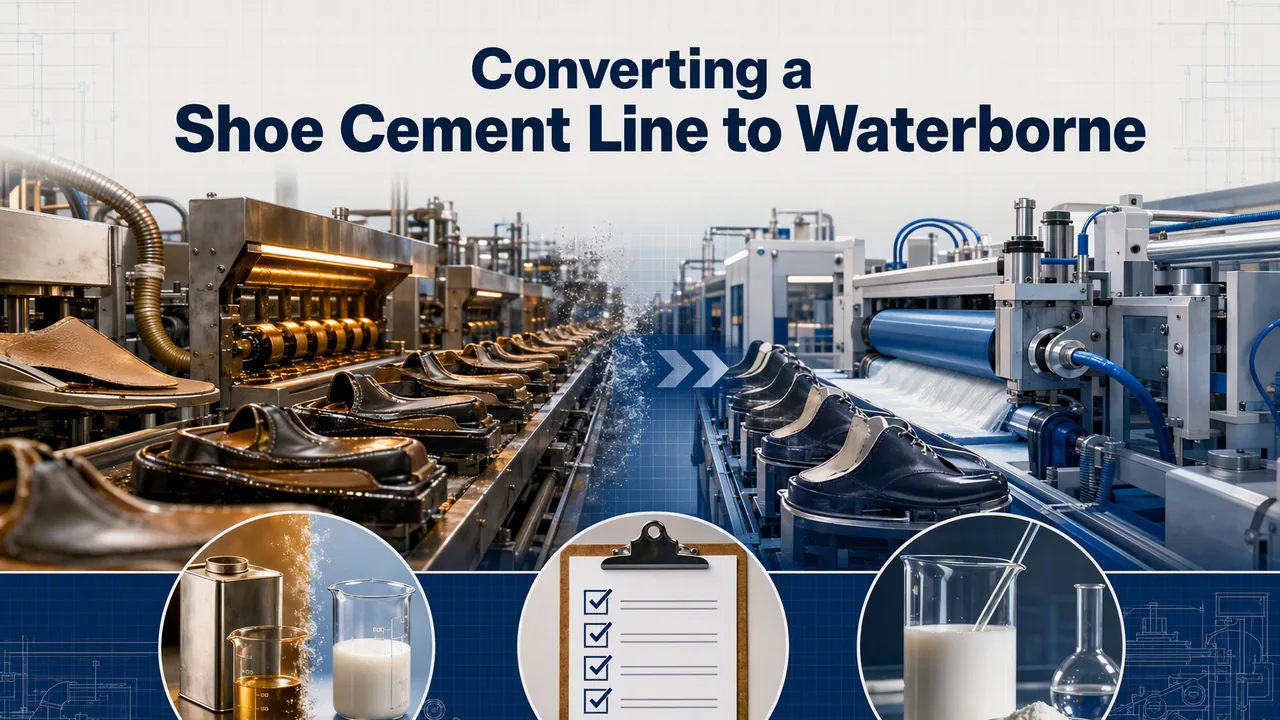
A ordem para fazer a troca raramente vem do tanque de adesivo. Vem do órgão de licenciamento, do inspetor de incêndio ou de uma cláusula de auditoria de marca sobre teor de VOC — e quando a fábrica de chinelos ou tênis decide migrar, a pressão de prazo já está em cima. Já acompanhamos linhas suficientes nessa conversão para prever o primeiro mês: o bond passa no teste de bancada, falha no terceiro turno, e a equipe suspeita da cola. Nove em cada dez vezes a cola estava certa e a linha não estava pronta.
O que muda de fato quando você faz a troca
Os cimentos de contato à base de solvente, geralmente policloropreno, secam rápido porque o solvente evapora à temperatura ambiente e a pega é por contato. O poliuretano disperso em água ativado por calor divide o mesmo trabalho em duas etapas que exigem energia: a água sai do filme devagar e precisa de fluxo de ar e calor, e só então o adesivo é ativado a uma temperatura que os sistemas com solvente nunca exigiram. Isso significa um forno que você não tinha, uma janela de umidade que nunca precisou monitorar e uma regra de armazenagem para clima frio — o balde é uma emulsão, e congelamento é evento real, não lenda. Se o seu galpão roda cimento de solvente a 25 °C com as portas abertas, migrar para base água é projeto de linha, não troca de produto.
Checklist de conversão
- Elimine o resíduo de solvente. Esvazie, seque e reencape tanques, bombas e mangueiras — ou aceite que o solvente remanescente vai desestabilizar a emulsão em poucas horas. Borra no tanque no terceiro dia quase sempre é esse passo pulado.
- Separe pincéis e rolos exclusivos. O PUD base água sai da espuma inchada por solvente de forma diferente, e o primeiro lote de pincéis pegajosos vai levar a culpa do adesivo.
- Instale o forno de ativação antes de agendar o teste, não depois. Para as grades de secagem rápida, a temperatura alvo do substrato é 50–55 °C; para a grade de alta ativação, é 100–110 °C — o que significa caixa maior e conta maior.
- Reescreva a regra de secagem: duas camadas finas vencem uma camada grossa, e o filme precisa passar de leitoso para transparente antes da prensagem. O operador de prensa que não enxerga a diferença precisa de cinco minutos de treinamento, não de uma resina nova.
- Monitore a umidade como você monitora a temperatura do forno. Acima de aproximadamente 75% de umidade relativa, a evaporação da base água se estica e a estação inteira desacelera; desumidifique ou aumente o tempo de secagem, mas não dilua o adesivo para compensar.
- Prepare os substratos com honestidade. Solas de EVA e TPU oleosas saem do molde com desmoldante; lave ou trate a plasma. Falha de bond em sola com óleo de molde é problema de moldagem vestindo queixa de adesivo.
- Defina a especificação de resistência à água desde o início. Se o programa exige teste de lavagem, dose 1–5% de um crosslinker compatível; nosso YT-1102 agente de cura base água é um endurecedor poliisocianato com 19–21% de NCO e open time de 5–6 horas, o que cabe em um dia de dois turnos se você misturar conforme o cronograma.
- Monte o calendário de armazenagem e expedição conforme a estação. Os tambores pedem 5–30 °C. No inverno, um contêiner que congela no cais vira uma decisão de recuperar ou rejeitar, e escrevemos o procedimento teste a teste exatamente para esse caso na nota sobre PUD congelado.
- Reserve perda de material e uma primeira quinzena mais lenta. Os tempos de ciclo são maiores até que os fornos, os hábitos e o plano de umidade estejam ajustados em conjunto. As fábricas que escondem isso no plano de teste são as que abandonam a conversão na terceira semana.
Escolha o Grade para a Sua Linha
| Grau | Ativação | Sólidos | Melhor encaixe na linha |
|---|---|---|---|
| YT-502 | 50–55 °C | 40% | Colagem de cabedal aplicada com pincel, ativação e cristalização rápidas |
| YT-507 | 50–55 °C | 50 ± 2% | Linhas de spray de secagem rápida com alta exigência de resistência à escovação |
| YT-503 | 100–110 °C | 39 ± 1% | Programas que precisam de anti-blocking e maior estabilidade térmica |
Os três são aniônicos graus de adesivo à base de água com viscosidade abaixo de 1.500 mPa·s a 30 °C, o que permite atomizar nas pistolas de spray já existentes e nivelar no pincel sem diluição com solvente. As fichas completas estão linkadas em cada página de produto, e o guia de aplicação de adesivos cobre o tempo aberto e a prática de prensagem. Se a sua dúvida é na verdade sobre tack verde e temperatura de ativação, e não sobre a troca em si, a nota sobre ativação térmica anterior aprofunda esse ponto.
Os Primeiros 30 Dias: Onde os Testes Falham
A lista de falhas é curta e específica. Prensar com o filme ainda leitoso, o que parece adesão fraca mas é água presa. Estufas ajustadas pela temperatura do ar em vez da temperatura do substrato, então o gatilho nunca dispara na linha de colagem. Misturar sobra de cimento de solvente no tanque à base de água para aproveitar; as duas químicas não se cumprimentam, e YT-503 é explicitamente um que você nunca deve misturar com adesivos de natureza diferente. E espuma no tanque de spray por causa de uma bomba que antes rodava material mais fino; mantenha o tubo de sucção submerso e a linha de retorno suave.
O que a troca devolve, com justiça: sem dor de cabeça com licenças, sem sala de armazenamento de solvente, sem conversa com seguradora de incêndio, e um galpão onde os trabalhadores conseguem respirar. A pressão regulatória que te empurrou até aqui não vai embora, e a orientação de VOC da EPA é a mesma conversa em Washington que a sua marca está tendo na checklist de auditoria.
Perguntas frequentes sobre a conversão de adesivos de sapato
O tempo de ciclo é realmente maior que o do adesivo à base de solvente?
Sim, alguns minutos por estação, até a linha estar ajustada. A água exige calor e fluxo de ar que o solvente nunca precisou. Uma linha com forno adequado e um plano de controle de umidade fecha a maior parte dessa diferença em cerca de um mês de operação, mas ninguém deve prometer a você a velocidade do solvente já no primeiro teste.
O PUD à base de água vai aderir em solas de TPU com óleo?
Não em superfícies com óleo de desmoldante, e nenhum adesivo vai. Lave ou lixe, e para TPU mais difícil faça uma passada de primer. Preferimos que você gaste trinta segundos na sola do que uma semana culpando o adesivo.
Podemos rodar solvente e base de água na mesma linha?
Pode, com tanques separados, escovas separadas e um ritual de limpeza na troca, e a maioria das fábricas acaba fazendo isso durante o ano de transição. Mantenha a estação de solvente a jusante da de base de água para que o overspray nunca viaje no sentido errado.
Se o seu teste está travando em uma estação, envie para nós o material da sola, a leitura do forno na linha de colagem e uma foto da superfície da falha. A solução costuma ser um dos nove itens de verificação, não uma resina nova.