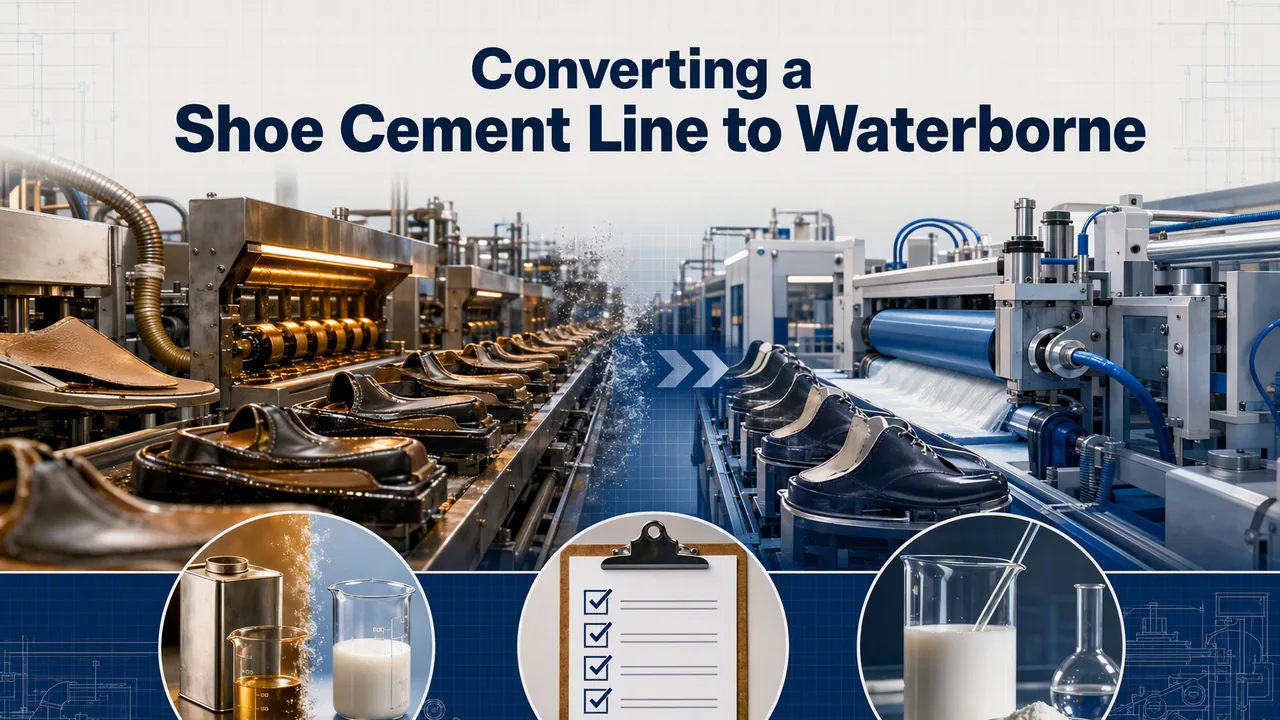
Der Auftrag zur Umstellung kommt selten vom Klebstofftank. Er kommt vom Genehmigungsbüro, vom Brandinspektor oder von einer Markenaudit-Klausel zum VOC-Gehalt – und wenn eine Slipper- oder Sneakerfabrik dann wirklich umstellt, ist der Termindruck längst da. Wir haben genug Linien durch diese Umstellung begleitet, um den ersten Monat vorherzusagen: Der Klebstoff hält auf dem Prüfstand, versagt in der dritten Schicht, und das Team verdächtigt den Kleber. Neun von zehn Mal war der Kleber in Ordnung und die Linie nicht bereit.
Was sich bei der Umstellung tatsächlich ändert
Lösemittelhaltige Kontaktklebstoffe, meist Polychloropren, trocknen schnell, weil das Lösemittel bei Raumtemperatur verdampft, und sie greifen sofort. Hitzeaktivierbares wasserbasiertes Polyurethan (PUD) verteilt dieselbe Aufgabe auf zwei Schritte, die Energie brauchen: Wasser verlässt den Film langsam und benötigt Luftstrom und Wärme, dann wird der Klebstoff bei einer Aktivierungstemperatur aktiviert, die Lösemittelsysteme nie verlangt haben. Das bedeutet einen Ofen, den Sie vorher nicht hatten, ein Feuchtigkeitsfenster, das Sie nie überwachen mussten, und eine Kaltwetter-Lagerregel, denn das Fass ist eine Emulsion und Einfrieren ist ein reales Ereignis, kein Gerücht. Wenn Ihre Halle lösemittelhaltigen Klebstoff bei 25 °C mit offenen Türen verarbeitet, ist die Umstellung auf wasserbasiert ein Linienprojekt, kein Produkttausch.
Die Umstellungs-Checkliste
- Lösemittelreste entfernen. Tanks, Pumpen und Schläuche leeren, trocknen und neu auskleiden – oder akzeptieren, dass zurückgebliebenes Lösemittel die Emulsion innerhalb von Stunden destabilisiert. Ablagerungen im Tank am dritten Tag sind fast immer dieser übersprungene Schritt.
- Bürsten und Walzen separat halten. Wasserbasiertes PU verhält sich anders, wenn es aus lösemittelgequollenem Schaum austritt, und die erste Charge klebriger Bürsten wird dem Klebstoff angelastet.
- Den Aktivierungsofen installieren, bevor Sie den Versuch ansetzen, nicht danach. Für die schnell trocknenden Typen liegt die Zielsubstrattemperatur bei 50–55 °C; für den hochaktivierenden Typ bei 100–110 °C – das ist eine größere Kammer und eine größere Rechnung.
- Die Trocknungsregel neu schreiben: zwei dünne Schichten schlagen eine dicke, und der Film muss von milchig auf klar wechseln, bevor gepresst wird. Ein Pressenbediener, der den Unterschied nicht sieht, braucht fünf Minuten Schulung, kein neues Harz.
- Feuchtigkeit so überwachen wie die Ofentemperatur. Oberhalb von etwa 75 % relativer Feuchte zieht sich das Ablüften von wasserbasierten Systemen in die Länge und die ganze Station wird langsamer; entfeuchten oder Trocknungszeit zugeben, aber den Klebstoff nicht verdünnen, um das auszugleichen.
- Die Substrate ehrlich vorbereiten. Ölige EVA- und TPU-Sohlen kommen mit Trennmitteln aus der Form; waschen oder plasmareinigen. Ein Haftungsversagen auf einer formöligen Sohle ist ein Formproblem, das sich als Klebstoffbeschwerde tarnt.
- Die Wasserbeständigkeitsanforderung von Anfang an festlegen. Wenn das Programm einen Waschtest erfordert, 1–5 % eines kompatiblen Vernetzers dosieren; unser YT-1102 wasserbasierter Härter ist ein Polyisocyanat-Härter mit 19–21 % NCO und 5–6 Stunden Topfzeit, was für einen Zweischichtbetrieb passt, wenn Sie nach Plan mischen.
- Legen Sie den Lager- und Versandkalender nach Jahreszeit aus. Fässer möchten 5–30 °C. Im Winter ist ein Container, der am Kai einfriert, eine Entscheidung zwischen Wiederbeleben oder Verwerfen – und genau für diesen Fall haben wir das Prüfverfahren Schritt für Schritt aufgeschrieben im Merkblatt zu eingefrorenem PUD.
- Kalkulieren Sie Ausschuss und eine langsamere erste Woche ein. Die Zykluszeiten sind länger, bis Öfen, Gewohnheiten und Feuchtigkeitsplan aufeinander abgestimmt sind. Wer das im Versuchsplan verschweigt, bricht die Umstellung in Woche drei ab.
Wählen Sie die Sorte für Ihre Linie
| Sorte | Aktivierung | Festkörper | Passt am besten an die Linie |
|---|---|---|---|
| YT-502 | 50–55 °C | 40% | Aufgetragene Oberlederzementierung mit dem Pinsel, schnelle Aktivierung und Kristallisation |
| YT-507 | 50–55 °C | 50 ± 2% | Schnell trocknende Spritzlinien mit hohen Anforderungen an die Scheuerbeständigkeit |
| YT-503 | 100–110 °C | 39 ± 1% | Programme, die Blockfestigkeit und höhere Wärmestabilität brauchen |
Alle drei sind anionisch Klebstofftypen auf Wasserbasis bei einer Viskosität unter 1.500 mPa·s bei 30 °C – sie zerstäuben also mit vorhandenen Spritzpistolen und verlaufen unter dem Pinsel, ohne dass mit Lösungsmittel verdünnt werden muss. Die vollständigen Datenblätter sind von jeder Produktseite aus verlinkt, und der Leitfaden zur Klebstoffanwendung behandelt Offenzeit und Presspraxis. Wenn es Ihnen eigentlich um Grünklebrigkeit und Aktivierungstemperatur geht und nicht um die Umstellung selbst, geht die frühere Notiz zur Wärmeaktivierung tiefer auf dieses Thema ein.
Die ersten 30 Tage: Wo Versuche scheitern
Die Fehlerliste ist kurz und konkret. Pressen, solange der Film noch milchig ist – das liest sich als schwache Haftung, ist aber eingeschlossenes Wasser. Öfen, die auf Lufttemperatur statt auf Substrattemperatur eingestellt sind, sodass die Auslösung an der Klebefuge nie stattfindet. Reste von Lösungsmittelkleber in den wasserbasierten Tank kippen, um sie aufzubrauchen; die beiden Chemien vertragen sich nicht, und YT-503 ist ausdrücklich eines, das Sie niemals mit Klebstoffen anderer Natur mischen sollten. Und Schaumbildung im Spritztank durch eine Pumpe, die früher dünnflüssigeres Material gefördert hat; halten Sie das Saugrohr eingetaucht und die Rücklaufleitung sanft.
Was die Umstellung zurückgibt, fairerweise: keine Genehmigungsprobleme, kein Lösungsmittellager, kein Gespräch mit der Feuerversicherung und eine Halle, in der Arbeiter atmen können. Der regulatorische Druck, der Sie hierher gebracht hat, verschwindet nicht, und die VOC-Leitlinie der EPA ist dasselbe Gespräch in Washington, das Ihre Marke in ihrer Audit-Checkliste führt.
FAQ zur Umstellung von Lösemittel- auf Schuhklebstoffe
Ist die Taktzeit wirklich länger als bei Lösemittelklebstoff?
Ja, pro Station um Minuten – bis die Anlage eingefahren ist. Wasser braucht Wärme und Luftführung, die ein Lösemittel nie verlangt hat. Eine Linie mit richtigem Ofen und einem Feuchtekonzept holt den größten Teil des Rückstands innerhalb eines Monats auf, aber niemand sollte Ihnen Lösemittelgeschwindigkeit beim ersten Versuch versprechen.
Hält wasserbasiertes PU auf öligen TPU-Sohlen?
Nicht auf formöligen Oberflächen – und kein Klebstoff tut das. Waschen oder aufrauen, und bei hartnäckigem TPU eine Primerrunde fahren. Lieber dreißig Sekunden in die Sohle investieren als eine Woche den Klebstoff verantwortlich machen.
Können wir Lösemittel und Wasserbasis auf derselben Linie fahren?
Ja, mit getrennten Tanks, getrennten Bürsten und einem Reinigungsritual beim Umstellen – und die meisten Betriebe machen das im Übergangsjahr genau so. Die Lösemittelstation stromabwärts der Wasserstation halten, damit Overspray nie in die falsche Richtung wandert.
Wenn Ihr Versuch an einer Station hängt, schicken Sie uns das Sohlenmaterial, die Ofenmessung an der Klebefuge und ein Foto der Bruchfläche. Der Fehler steckt meist in einer der neun Checklisten-Positionen, nicht im Harz.