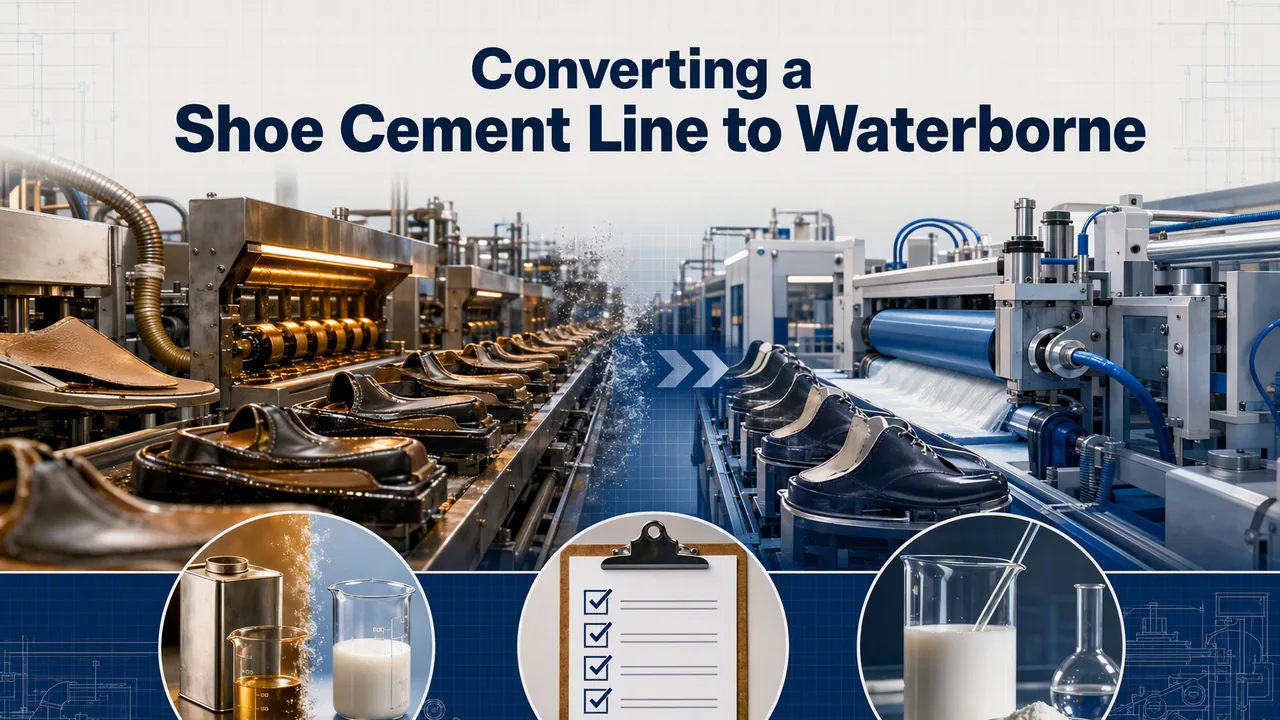
El pedido de cambio rara vez sale del tanque de adhesivo. Viene de la oficina de permisos, del inspector de bomberos o de una cláusula de auditoría de marca sobre contenido de COV, y para cuando una fábrica de chanclas o zapatillas decide dar el paso, la presión del calendario ya está encima. Hemos acompañado suficientes líneas en esta conversión como para predecir el primer mes: la unión pasa bien en el banco de pruebas, falla en el tercer turno, y el equipo sospecha del pegamento. Nueve de cada diez veces el pegamento estaba bien y la línea no estaba lista.
Qué cambia realmente al hacer el cambio
Los cementos de contacto con solvente, normalmente policloropreno, secan rápido porque el solvente se evapora a temperatura ambiente y agarran al contacto. El poliuretano en base acuosa activado por calor traslada el mismo trabajo a dos etapas que necesitan energía: el agua sale de la película lentamente y requiere flujo de aire y calor, y luego el adhesivo se activa a una temperatura que los sistemas con solvente nunca exigieron. Eso implica un horno que antes no tenía, una ventana de humedad que nunca tuvo que controlar y una regla de almacenamiento para clima frío, porque el tambor es una emulsión y la congelación es un evento real, no un rumor. Si su nave trabaja cemento con solvente a 25 °C con las puertas abiertas, pasarse al base acuosa es un proyecto de línea, no un cambio de producto.
La lista de verificación para la conversión
- Elimine todo residuo de solvente. Vacíe, seque y recubra de nuevo tanques, bombas y mangueras, o acepte que el solvente que quede desestabilizará la emulsión en cuestión de horas. La suciedad en el tanque al tercer día casi siempre es este paso omitido.
- Dedique brochas y rodillos exclusivos. El PU en base acuosa sale de la espuma hinchada por solvente de forma distinta, y el primer lote de brochas pegajosas se le va a achacar al adhesivo.
- Instale el horno de activación antes de programar la prueba, no después. Para los grados de secado rápido, la temperatura objetivo del sustrato es 50–55 °C; para el grado de alta activación es 100–110 °C, lo que significa un horno más grande y una factura más alta.
- Reescriba la regla de secado: dos capas finas superan a una capa gruesa, y la película debe pasar de lechosa a transparente antes de prensar. Un operador de prensa que no distinga la diferencia necesita cinco minutos de capacitación, no una resina nueva.
- Controle la humedad igual que controla la temperatura del horno. Por encima de aproximadamente 75% de humedad relativa, la evaporación del base acuosa se alarga y toda la estación se frena; deshumidifique o agregue tiempo de secado, pero no diluya el adhesivo para compensar.
- Prepare los sustratos con honestidad. Las suelas de EVA y TPU grasosas salen del molde con agentes desmoldantes; lávelas o trátelas con plasma. Una falla de unión en una suela con grasa de molde es un problema de moldeo disfrazado de reclamo por el cemento.
- Defina la especificación de resistencia al agua desde el principio. Si el programa exige prueba de lavado, dosifique 1–5% de un reticulante compatible; nuestro YT-1102 agente de curado en base acuosa es un endurecedor de poliisocianato con 19–21% de NCO y un tiempo abierto de 5–6 horas, que se ajusta a un día de dos turnos si mezcla según el programa.
- Planifique el calendario de almacenamiento y envío según la temporada. Los tambores requieren entre 5 y 30 °C. En invierno, un contenedor que se congela en el muelle es una decisión de revivir o rechazar, y redactamos el procedimiento ensayo por ensayo precisamente para esa situación en la nota sobre PUD congelado.
- Presupueste merma y una primera quincena más lenta. Los tiempos de ciclo se alargan hasta que los hornos, los hábitos y el plan de humedad se ajustan en conjunto. Las fábricas que esconden esto en el plan de prueba son las que abandonan la conversión en la tercera semana.
Seleccione el grado para su línea
| Grado | Activación | Sólidos | Mejor ajuste en la línea |
|---|---|---|---|
| YT-502 | 50–55 °C | 40% | Encolado de corte superior aplicado con brocha, activación y cristalización rápidas |
| YT-507 | 50–55 °C | 50 ± 2% | Líneas de aspersión de secado rápido con altas exigencias de resistencia al frote |
| YT-503 | 100–110 °C | 39 ± 1% | Programas que necesitan anti-bloqueo y mayor estabilidad térmica |
Los tres son aniónicos grados de adhesivo base agua con viscosidad inferior a 1.500 mPa·s a 30 °C, de modo que atomizan en las pistolas de aspersión existentes y nivelan con brocha sin diluir con solvente. Las fichas técnicas completas están enlazadas desde cada página de producto, y la guía de aplicación de adhesivos cubre el tiempo abierto y la práctica de prensado. Si su consulta es realmente sobre tack verde y temperatura de activación más que sobre el cambio en sí, la nota sobre activación térmica profundiza en ese oficio.
Los primeros 30 días: dónde fallan las pruebas
La lista de fallas es corta y concreta. Prensar mientras la película aún está lechosa, lo que se lee como adhesión débil pero es agua atrapada. Hornos ajustados a temperatura de aire en lugar de temperatura de sustrato, de modo que el disparo nunca ocurre en la línea de unión. Mezclar cemento de solvente sobrante en el tanque base agua para aprovecharlo; las dos químicas no se dan la mano, y YT-503 es explícitamente uno que nunca debe mezclarse con adhesivos de naturaleza distinta. Y espuma en el tanque de aspersión por una bomba que antes movía material más diluido; mantenga el tubo de succión sumergido y la línea de retorno suave.
Lo que devuelve el cambio, en justicia: sin dolores de cabeza de permisos, sin sala de almacenamiento de solventes, sin conversación con el seguro contra incendios, y una nave en la que los trabajadores pueden respirar. La presión regulatoria que lo trajo hasta aquí no va a desaparecer, y la guía de VOC de la EPA es la misma conversación en Washington que su marca tiene en su lista de verificación de auditoría.
Preguntas frecuentes sobre la conversión de cemento de contacto para calzado
¿El tiempo de ciclo es realmente más largo que con cemento solvente?
Sí, unos minutos más por estación hasta que se ajusta el proceso. El agua necesita calor y flujo de aire que el solvente nunca requirió. Una línea con un horno adecuado y un plan de control de humedad cierra casi toda la diferencia en un mes de operación, pero que nadie le prometa velocidad de solvente en la primera prueba.
¿El PU base agua aguanta sobre suelas de TPU con aceite?
No sobre superficies con aceite de molde, y ningún cemento lo hará. Lave o lije, y para TPU rebelde pase una mano de primer. Preferimos que invierta treinta segundos en la suela y no una semana culpando al adhesivo.
¿Podemos procesar solvente y base agua en la misma línea?
Se puede, con tanques separados, cepillos separados y un protocolo de limpieza en el cambio, y la mayoría de las fábricas termina haciéndolo durante el año de transición. Coloque la estación de solvente después de la de base agua para que el sobropulverizado nunca viaje en sentido contrario.
Si su prueba se atasca en una estación, envíenos el material de la suela, la lectura del horno en la línea de unión y una foto de la superficie de falla. La solución suele ser una de las nueve casillas de verificación, no una resina nueva.