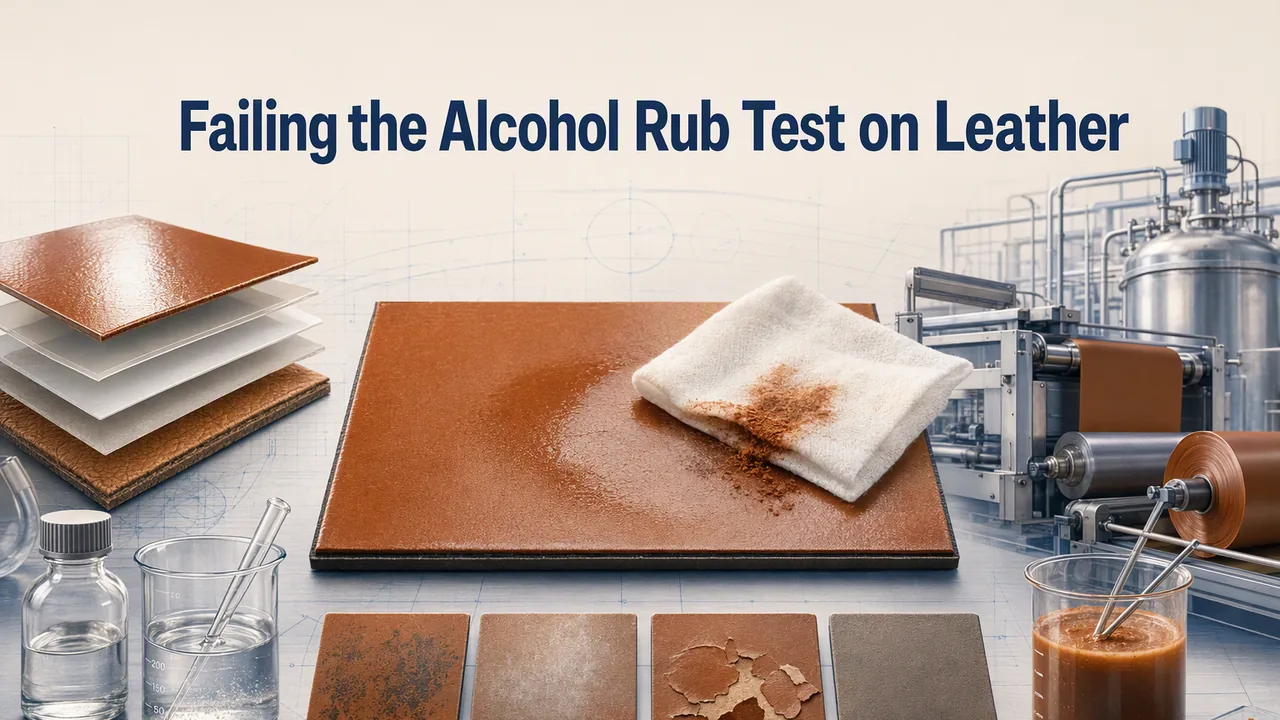
Cuộc gọi đến từ một nhà cung cấp bọc yên xe máy ở Chiết Giang. Một thương hiệu châu Âu đã ấn một miếng bông tẩm ethanol 50 phần trăm, dưới quả nặng 500 g, lên lớp phủ trên cùng màu đen xám của họ rồi chà. Đến lần chà đôi thứ bốn mươi, miếng bông chuyển sang màu xám và độ bóng 60 độ giảm một nửa. Cùng những tấm panel đó đã vượt qua thử nghiệm đốm nước, uốn lạnh và lão hóa thủy phân vào tuần trước. Lau cồn là một cơ chế hỏng khác, và lớp phủ trên cùng bằng polyurethane gốc nước thông thường không được thiết kế cho nó theo mặc định.
Vì sao lau cồn lại khắc nghiệt hơn một lớp phủ vốn chống nước tốt
Nước và ethanol tấn công màng phim vì những lý do khác nhau. Nước đọng trên lớp phủ trên cùng được phối liệu tốt vì bề mặt được thiết lập để đẩy nó đi. Ethanol có thông số hòa tan đủ gần với các phân đoạn phân cực của polyurethane đến mức nó thấm vào chính màng phim, hóa dẻo màng, và hạ Tg bề mặt xuống trong vài giây. Cảm giác như bị mài mòn dưới miếng bông thực ra phần lớn là hòa tan: binder đã mềm nhả các hạt pigment ra, và bông kéo chúng đi.
Hàm lượng ưa nước làm tình hình tệ hơn. Một phân tán polyurethane gốc nước anion mang các nhóm carboxylate dọc theo mạch, và những nhóm này giữ nước dư rất lâu sau khi màng phim có cảm giác khô. Một màng phim bị trương, bị nước hóa dẻo sẽ để ethanol đi sâu hơn và nhanh hơn. Trong phòng thí nghiệm của chúng tôi, trước khi đổ lỗi cho máy chà, chúng tôi xem xét hai biến số: mạch chính mang bao nhiêu tính ion, và phân đoạn mềm là polyether, polyester hay polycarbonate. Polyether chống trương tốt hơn polyester, và polycarbonate vượt cả hai dưới miếng bông dung môi, vì mạch chính đều đặn, kỵ nước, và không có nhóm ester treo để ethanol len vào.
Việc chọn mạch chính cũng quyết định các kiểu hỏng khác. Nếu bạn đang đau đầu với độ lệch b-value trên các lớp hoàn thiện nhạt màu, thì câu chuyện aromatic so với aliphatic trong ghi chú về ố vàng lớp phủ trên cùng cho da của chúng tôi cũng chính là câu hỏi hóa học đó, chỉ khác là được đánh giá dưới hộp đèn thay vì dưới miếng bông chà.
Chốt quy trình thử nghiệm trước khi đổ lỗi cho nhựa
Hai nhà máy có thể chạy cùng một công thức, báo cáo 30 lần chà so với 90 lần, rồi tranh cãi về hóa học. Phần lớn thời gian họ đang tranh cãi về quy trình. Giá thử nghiệm lau của chúng tôi mượn hình học của phương pháp chà dung môi ASTM D4752: dùng miếng bông gòn đặt dưới tải 500 g, tẩm đúng hỗn hợp ethanol-nước đã nêu, chà theo hình số 8, mỗi cặp chà tới-rồi-lui tính là một double rub. Đổi MEK sang ethanol là bạn đã có đúng quy cách test của hãng — khác mỗi cái tên.
Ba chi tiết trong quy trình ảnh hưởng đến điểm số nhiều hơn cả bản thân loại nhựa:
- Test sau khi màng đã đóng rắn hoàn toàn và để ổn định thêm 48 giờ. Một tấm panel vừa lấy ra khỏi tủ sấy 80 °C có thể cho điểm cao gấp đôi so với chính tấm đó đo vào tháng sau — và chẳng ai muốn nghe điều này giữa buổi audit cả.
- Ghi nhận hai chỉ tiêu riêng biệt: màu dây sang miếng bông và độ thay đổi gloss ở 60°. Màng mất gloss nhưng không để lại vết trên bông là màng bị trương. Màng làm bông xám lại là đã giải phóng pigment — đây chính là kiểu hỏng mà hãng loại thẳng.
- Test ở nhiệt độ gần với điều kiện sử dụng thực tế. Bề mặt ghế ngồi có thể lên tới 60 °C vào mùa hè miền Nam, và ethanol ấm tấn công các đoạn phân cực nhanh hơn hẳn ethanol ở nhiệt độ phòng.
Từng kiểu hỏng trông ra sao, và cách khắc phục
| Hiện tượng | Nguyên nhân | Cách xử lý thường dùng |
|---|---|---|
| Bông dính màu trong vòng 50 lần chà | Lớp clear coat quá mỏng hoặc chưa đóng rắn đủ; binder giải phóng pigment | Tăng độ dày màng, nâng điều kiện đóng rắn, hoặc đổi hệ backbone |
| Độ bóng giảm, không bị lem màu | Màng trương nhưng không rách, bề mặt bị nhám vi mô | Thêm crosslinker, giảm hàm lượng nhóm ưa nước |
| Vệt trắng mờ tại chỗ miếng pad đi qua | Nước và carboxylat còn dư bị đẩy trở lại bề mặt | Kéo dài thời gian bay hơi và đóng rắn; xem lại lựa chọn chất trung hòa |
| Đạt ở 24 giờ, hỏng sau hai tuần | Khô vật lý bị tính nhầm là đóng rắn; dung môi thoát ra chậm | Chỉnh profile sấy trước khi động vào công thức |
| Cùng một thùng, 30 so với 90 lần chà | Quy trình bị lệch: độ no của pad, tốc độ hành trình, cách xác định điểm kết thúc | Viết phương pháp ra giấy, rồi buộc mọi người tuân theo |
| Lớp topcoat còn nguyên nhưng màu nền in bị loang lên | Cồn thấm qua lớp topcoat xốp và tới tận lớp màu | Dùng topcoat đặc hơn, hoặc seal lớp nền trước |
Phần khung xương quyết định gần như toàn bộ hiệu quả
Nếu quy trình chuẩn mà mẫu vẫn làm bẩn miếng pad ở 50 lần chà đôi thì nên đổi nhựa. Trong danh mục của chúng tôi, những mã đạt chỉ tiêu chà cồn cao mà không cần mẹo gì là các dispersion anion gốc polycarbonate YT-5137 và YT-5140. YT-5137 có hàm lượng rắn 37 ± 1%, modulus 100% đạt 2,5–3,5 MPa và độ giãn dài trên 700%, nên vẫn giữ được cảm giác mềm và độ bóng trên bề mặt vân mềm. YT-5140 ở mức rắn 40 ± 1% và modulus 4–6 MPa, dành cho lớp hoàn thiện còn phải chịu chìa khóa, khóa cài và thỉnh thoảng cả bút bi. Cả hai đều giữ pH 6,0–8,0 và dưới 1000 mPa·s ở 30 °C, nên phun và lăn đều được mà không cần pha dung môi. YT-5137 TDS và bảng YT-5140 có đầy đủ các bảng số liệu. Hoàn thiện da nhân tạo là nơi các thông số kỹ thuật cho wipe tập trung, nhưng nền substrate cũng góp phần vào kết quả: một backbone mềm hơn sẽ không cứu được một pigment paste vốn không được thiết kế cho ứng dụng wipe.
Màng polyether dai vẫn có thể trượt bài test này, điều đáng nói thẳng trong một thị trường đầy các loại polyether workhorse. Mạch polymer chịu được ma sát. Nhưng hóa học bên dưới miếng pad không chịu được ethanol. Chúng tôi giữ các resin polyether cho các chương trình được đánh giá bằng độ dẻo và độ thủy phân, và chuyển các thông số wipe sang polycarbonate thay vì cố tranh cãi với miếng pad.
20% Cuối Cùng: Crosslinker và Kỷ Luật Lò Sấy
Khi backbone đã đúng, đoạn cuối của khả năng chống chà xát được mua bằng crosslinking. Carbodiimide YT-G30 của chúng tôi có solids 50 ± 2% trên nền PMA ở 80–150 cps, đủ loãng để phân tán không cần cố gắng, và chúng tôi thường dùng liều 1–3% trên khối lượng 100% solids của topcoat. Nó phản ứng với nhóm carboxyl trong mạch, đây chính là điều làm nó tương thích với hệ nước và cũng là điều làm nó dễ hỏng: carbodiimide bị thủy phân trong nước, nên vật liệu đã pha để qua đêm là bỏ, và một bồn phun bạn không thể xả hết trong một ca là hệ thống sai cho hóa học này. Pot life là cái giá bạn trả cho thêm vài lần chà.
Cái bẫy thứ hai là lò sấy. Khô bề mặt không phải là đã cure. Chúng tôi đặt chương trình khoảng 80–100 °C trong 3–5 phút sau khi flash-off đúng cách, và chỉ đánh giá alcohol rub trên các tấm đã qua toàn bộ chu trình. Và mật độ crosslink không miễn phí: mỗi điểm YT-G30 đều ăn mòn độ giãn dài một cách đo được, nên với các article xếp hạng mùa đông hoặc dập nổi sâu, chúng tôi chạy lại cold flex và grain-crack trước khi phê duyệt bất cứ thứ gì.
FAQ về Alcohol Rub Test
Isopropanol có khó hơn ethanol với topcoat không?
Nhẹ hơn một chút với vai trò tác nhân trương nở, nhưng các thương hiệu ngày càng lau bằng IPA 70% vì đó là chất khử trùng thực sự tiếp cận được sản phẩm. Hãy thiết kế theo trường hợp xấu nhất trong quy trình của chính khách hàng. Nếu họ không có quy trình, hãy chạy ethanol-nước 50:50 và IPA 70% rồi báo con số thấp hơn.
Có thể đạt 100 double rubs mà không cần crosslinker không?
Có, trên resin polycarbonate với cure đúng và đủ màng trên substrate; chúng tôi thấy điều này thường xuyên trên hàng da tráng phủ. Trên polyether không có crosslinker, chúng tôi chưa từng thấy đạt ổn định ở 100, và chúng tôi sẽ không hứa điều đó.
Kháng cồn có làm mất độ dẻo dai ở nhiệt độ thấp không?
Chỉ khi bạn dồn hết vào mật độ liên kết ngang. Chọn mạch chính gần như không tốn gì; carbodiimide ở 2–3% thì có làm giảm độ giãn dài, nên chạy lại phép thử uốn lạnh cho mọi chỉ tiêu mùa đông trước khi xuất hàng.
Nếu điểm chà xát của bạn dao động hơn mười double rub giữa lô tốt và lô xấu, hãy gửi tấm mẫu và quy trình bằng văn bản đến phòng thí nghiệm ứng dụng của chúng tôi. Chúng tôi sẽ đánh giá song song mạch chính và hàm lượng chất đóng rắn để chỉ ra cái nào đang làm bạn lệch.